ЖИ көмекші


 Қауіпсіз төлем
жүктеу мүмкіндігіне ие боласыз
Бұл материал сайт қолданушысы жариялаған. Материалдың ішінде жазылған барлық ақпаратқа жауапкершілікті жариялаған қолданушы жауап береді. Ұстаз тілегі тек ақпаратты таратуға қолдау көрсетеді. Егер материал сіздің авторлық құқығыңызды бұзған болса немесе басқа да себептермен сайттан өшіру керек деп ойласаңыз осында жазыңыз
 04 Ақпан 2020
 397
1 жыл бойы шексіз жүктеңіз
Баяндама. №16 колледж
№16 КОЛЛЕДЖ МКҚК
САПА МЕНЕНДЖМЕНТІ ЖҮЙЕСІ
РЕФЕРАТ
Қорғаныс газдары ортасындағы доғалық дәнекерлеу
Р-ОИБ/04-Г-58/2019
Пәні: Арнайы технология
Дайындаған: Г-58 топ студенттері Мырзакулов Н, Батырбек Қ
Жетекшісі: Бабамуратов Б
Қызмет бабында пайдаланатын құжат
Шардара қаласы
Пісіру деп, металдардың ажырамайтын қосылыстарын пісірілетін бұйымдарды созылымдық немесе сұйық күйге дейін қыздырумен алу процесін айтады. Пісірудің мәні металдың кішкентай бөлшектерін пісіру орындарында қашықтарын молекулалардың аралық қашықтығына таяу жақындатудан тұрады.
Қазіргі пісіру процестері екі негізгі белгімен жіктеледі. Пісіру кезіндегі металдың күйі бойынша және пісірілетін бөлімдерді қыздыру үшін пайдаланылатын энергия түріне қарай. Бірінші белгісі бойынша балқытумен пісіру және қысыммен пісіру деп ажыратады.
Балқытумен пісіруде қосылатын бөлшектердің жиектерін балқытылған күйіне дейін қыздырады. Қыздыру көзінен алған соң металл суынады және пісіру жігін түзей қатаяды.
Қысыммен пісіруде пісіру қосылысы пісірілетін беттерді созылымдық күйге дейін қыздырумен және сығу механикалық күштерін қосымша қолданумен пайда болады.
Металды қыздыру үшін пайдаланылатын энергия түрі бойынша барлық пісіру тәсілдерін негізгі топтарға бөлуге болады: электрлік, химиялық, механикалық және сәулемен.
Металды қыздыру үшін электр тогы пайдаланылатын электрлік тәсілдер тобы ең маңызды болып саналады. Электрлі пісірудің мынадай негізгі түрлерін айырады: доғалы, электршлакты, плазмамен.
Пісірудің химиялық тәсілдері тобына газдық және термиттік жатады. Бұндай пісіру тәсілдерінде металды қыздыру газ түріндегі немесе қатты күйіндегі әр түрлі заттардың тотығуының экзотермиялық реакциялары жылуы есебінен жүзеге асады.
Электр доғалық пісіру
Доғалық пісірудің мынадай негізгі түрлерін ажыратады: балқымайтын көмірлі электродпен (15,а-сурет), немесе Бенардос тәсілі, балқитын металл электродпен (15,б-сурет), немесе Славянов тәсілі, үш фазалы доғаны пайдалану арқылы балқитын электродтармен пісіру тәсілі (15,в-сурет).
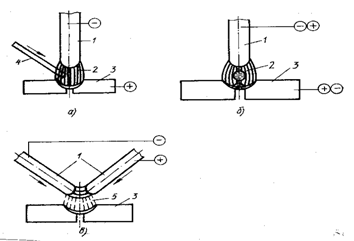
1-электрод; 2-электр доғасы; 3-бұйымдар; 4-қосымша металл
15-сурет-Доғалық пісірудің негізгі түрлерінің сұлбалары
Электр доғасы газдардағы күшті электрлік разряды болып саналады. Доғалық пісіруде, аралықтағы газдың иондануы негізінен ыстық катодтан бөлінген электрон эмиссиясының себебінен болады.
Доға қасиетін сипаттайтын негізгі өлшемдерге кернеу, ток және доға ұзындығы жатады. Доғаның орныққан тұрақты күйіндегі кернеу мен токтың арасындағы байланыс оның статикалық вольт-амперлік сипаттамасымен көрсетіледі. Ол құламалыІ, тұрақты ІІ және өрлеуші ІІІ болып келуі мүмкін (16-сурет). Тұрақты сипаттамасы болатын доғаның ұзындығы мен кернеуі арасындағы байланысты мынадай теңдеумен анықтайды.
Uд = α + β lд,
мұндағы Uд-доғадағы кернеу, В; lд -доғаның ұзындығы, мм; α мен β -электродтың материалы сортына, газдық ортаның құрамына және тағы басқаларға байланысты болатын коэффициенттер.
Болат электродтармен пісіргенде ашық ауада:
α = 10В, lд = 2-3 мм; β = 2В - мм.
Доғалық пісіру үшін тұрақты да, айнымалы да ток қолданылады. Тұрақты ток көздері ретінде тұрақты ток генераторлары мен пісіру түзеткіштері қолданылады. Айнымалы токпен пісіруде көбінесе пісіру трансформаторлары қолданылады, олар тұрақты ток көздеріне қарағанда өте жиі пайдаланылады. Пісіру тоғы көздері доғаның жеңіл тұтануын және тұрақты жануын қамтамасыз етуі, қысқа тұйықтау тогын шектеуі және жұмыста қауіпсіз болуы керек. Доғаны тұтату үшін қажет пісіру ток көзі бос жүрісінің кернеуі деп аталатын кернеу шамасы, тұрақты ток көздері үшін 30-35 В төмен емес, ал айнымалы ток көздері үшін 50-55 В кем емес болуы керек. Ашық доғаның тұрақты жануы үшін көп жағдайда 18-30 В кернеу жеткілікті.
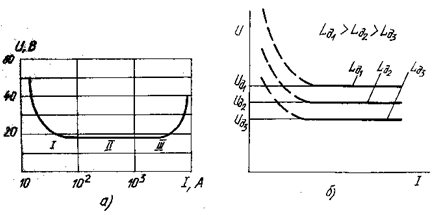
16-сурет-Статикалық вольт-амперлік сипаттама
Қысқа тұйықталу тогын шектеу үшін ток күшін көбейте отырып ток көзінің қысқыштарындағы кернеуді азайту қажет. Ток көздерінің құламалы сыртқы сипаттамасы (17-сурет) болуы қажет. Сыртқы сипаттамасы деп, ток көздерінің қысқыштарындағы кернеу мен ток күшінің арасындағы байланыстылықты сызықпен көрсетуді айтады. Құламалы сыртқы сипаттама доға жануының тұрақты тәртібін қамтамасыз етеді.
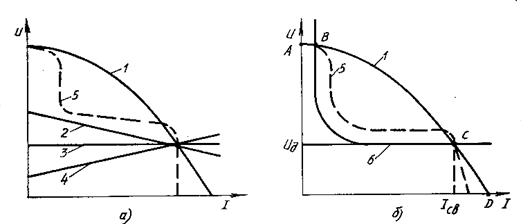
1- құлама; 2-көлбеу құлама; 3-тұрақты; 4-өрлеуші; 5-идеалдандырылған; 6-доғаның вольт-амперлік сипаттамасы
17-сурет-Пісіру тогы көздерінің сыртқы сипаттамалары (а) және доға сипаттамасы мен пісіру кезіндегі ток көзінің құлама сипаттамасының ара қатысы (б)
Қолмен доғалық пісіру
Қолмен доғалық пісіру электродтармен орындалады. Бенардос тәсілімен пісіргенде диаметрі 6-30 мм, ұзындығы 200-300 мм көмір немесе графит электроды қолданылады. Славянов тәсілімен пісіру үшін диаметрі 1,6-12 мм және ұзындығы 150-400 мм болатын металл электродтар пайдаланылады. Инертті газдарда пісіру диаметрі 1-6 мм вольфрам электродтарымен жүзеге асырылады.
Болаттарды пісіру үшін электродтар болат пісіру сымдарынан жасалады. Доға жануының тұрақтылығын арттыру үшін электрод өзекшесіне жұқа деп аталатын, немесе тұрақтандыратын жабулар қондырады. Олардың құрамына сілтілі қосылыстары (калийдің, натрийдің) немесе доғада ауадағы оттегі мен азотқа қарағанда жеңіл ионданатын сілтілі (кальций) металдарды кіргізеді, сонымен доғаның жану тұрақтылығын жақсартады.
Бірақ жұқа жабуы бар электродтар металл жігінің жоғары механикалық қасиеттерін қамтамасыз етпейді, өйткені оны ауадағы оттегі және азотпен қатты қанықтырады.
Балқытылған металды ауамен әрекеттесуден қорғау үшін электрод өзекшелеріне қалың, яғни сапалы жабу қондырылады. Олардың құрастырушыларына тұрақтандырушылар мен желімдеуішлерден (сұйық шыны) басқа шлак және газ тұзушілер мен қышқылдандырушылар жатады. Арнайы құрамы мен қасиеттері бар ерітілген металды алу үшін оған сондай-ақ легірлеуші элементтер енгізіледі.
Қолмен доғалық пісіру тәртібінің негізгі өлшемдеріне электродтың диаметрі мен пісіру ток күші жатады. Электродтың диаметрін пісірілетін металдың қалыңдығына, жік қабатына (бірінші немесе келесілерінің) және жіктің кеңістіктегі орнына байланысты таңдайды.
Пісіру ток күші негізінен электрод диаметріне тәуелді. Оны 3-6 мм диаметр үшін мына теңдеумен анықтайды
Іп.т = k*dэ,
мұндағы Іп.т - пісіру ток күші, А; dэ- электродтың диаметрі, мм; k-коэффициент, А/мм; аз көміртекті болат өзекшелі электродтар үшін 40-60-қа, ал жоғары легірленген болат өзекшелі электродтар үшін 30-40-қа тең.
Автоматты доғалық пісіру
Автоматты доғалық пісіруде процестің барлық негізгі операциялары (доғаны тұтату, пісіру сымын бұйымға беру, доғаның ұзындығын тұрақты ұстау және пісіру бағытымен доғаны жылжыту) механикаландырылған (18-сурет).
Автоматты доғалық пісіруде балқытылған металды пісіру аумағында атмосфералық ауадан қорғау флюс деп аталатын ұнтақ тәрізді заттың немесе қорғаушы газдардың көмегімен іске асырылады.
Флюстер астындағы пісіруде пісірілетін бұйымға 8, жалаңаш сым 3 және бөлек флюс 5 жіберіледі. Пісіру доғасы 10 флюс қабатының астында пісіру сымы үші мен бұйымның аралығында доға бағанасы айналасында қосымша мен негізгі металдың буларынан және флюс құраушыларының ажыраған өнімдерінен пайда болған газ көпіршігінде жанады. Флюстің балқыған бөлігі 4 газ көпіршігін қоршайды және пісіру ваннасын жұқа қож қабатымен жабады, сонымен балқытылған қосымша және негізгі металдың ауадағы оттегі мен азотқа жанасуына кедергі жасайды.
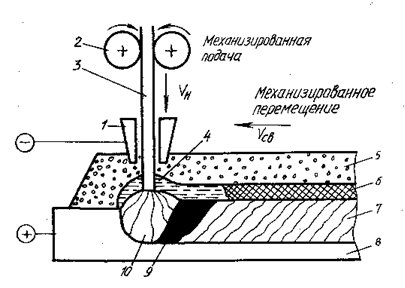
18-сурет-Флюс қабатының астында автоматты доғалык пісіру
Металл мен қож суытылған күйге жеткенде кейнгісі қабыршық 6 түрінде қаптама металдан 7 жеңіл бөлінеді. Флюстің пайдаланылмаған бөлігі бұйымнан шанапқа флюс сорғызатын құрылғымен кері сорғызылады. Электр тогы электродтқа ток өткізгіш сым 1 арқылы келеді. Сымның жылжуы жіберу механизмінің 2 көмегімен жүзеге асырылады.
Флюс астында автоматты доғалық пісіруде қолмен пісірумен салыстырғанда өнімділік жоғары токтарды пайдаланғандықтан 10-20 есеге дейін өседі, біркелкілігі қамтамасыз етіледі және жік металының сапасы жоғарылайды, қалдық пен шашыраудың аз шығыны және угардың (кемудің) жоқтығы нәтижесінде пісіру сымдары үнемделеді.
Автоматты пісіруге қажет флюстер де, электрод жабулары сияқты доғаның тұрақты жануын, қаптама металдың қажетті химиялық құрамын және механикалық қасиеттерін, пісіру жігінің жақсы қалыптасуын және қаптама металдан қож қабыршығының жеңіл бөлінуін қамтамасыз етуі керек. Жасау тәсілдері бойынша флюстер балқыған және балқымаған немесе қыш тәрізді болып бөлінеді. Балқыған флюстер шихтаны жалынды немесе электр пештерінде қорытып, кезекті уақтаумен алынады. Бұл флюстердің құрамына тек шлак түзуші компоненттер кіреді.
Балқымаған немесе қыш флюстері қож түзуші компоненттерден басқа, тағы кышқылдандырғыштар мен легірлеуші элементтерден тұрады. Бұл флюстерді жасау технологиясы электродтық сылаушы қоспаларды алумен ұқсас.
Электр шлагімен пісіру
Электр шлагімен пісіруде негізгі және қосымша металл электр тогын балкыған шлак арқылы жүргізгенде пайда болатын жылумен балқытылады (19-сурет).
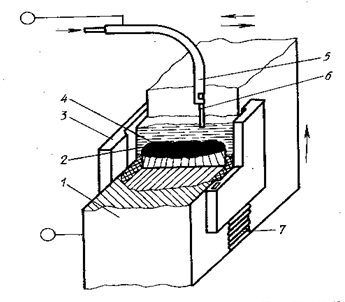
19-сурет-Электр шлагімен пісіру сұлбасы
Пісірілетін бөлшектердің 1, 2 жиектерінің арасындағы кеңістікке флюс 4 және пісіру сымы беріледі. Пісіру флюс қабатының астында электродтық сымдар 6 мен қасына тақап қойылған жақтаушаның 3 аралығында доғаны қоздырумен басталады. Флюс балқығаннан және шлак ваннасы пайда болған соң пісіру сымдары балқыған шлак ішіне батырылады және доға жануы тоқтайды. Дегенмен ток балқыған шлак арқылы өтуін жалғастырады, ал одан бөлінетін жылу флюстың, бұйымдардың пісірілетін жиектерін, қосымша металды әрі қарай балқуына жұмсалады, суыну нәтижесінде пісіру жігі қалып-тасады.
Пісірудің бұл тәсілі ауыр машина жасауда пісіріп-құю және пісіріп-соғу конструкцияларын жасағанда, жоғарғы қысымда істейтін қалың қабырғалы қазандар өндірісінде және басқаларда кең қолданыс табады.
Қорғағыш газ қабаты астында пісіру
Қорғағыш газ қабатының астында пісірудің мәні мынада, балқыған металды ауадағы оттегі мен азоттың зиянды әсерінен қорғау үшін доғаның аймағына шілтер каналы арқылы толассыз қорғағыш газ ағысы жіберіледі, ол тағу орынынан ауаны ығыстырады.
Қорғағыш газдар ретінде инертті (аргон мен гелий) және әрекетті газдар (көмір қышқыл газ, сутегі, азот, су буы); сол сияқты олардың қоспасы пайдаланылады. Көптен-көп аргон мен көмір қышқыл газдары қолданылады.
Аргонды қолдану кезінде доғалық пісіру балқымайтын (көбінесе вольфрамды) және балқитын электродтармен іске асырылады.
Балқымайтын электродтармен пісіру тұрақты және айнымалы токпен қолмен, жартылай автоматпен және автоматты тәсілдермен жүзеге асырылады. Тұрақты токпен, әдетте оң полярлығымен, қалыңдығы 0,1-6 мм тотбаспайтын және қызуға берік болаттар, никель мен оның қорытпалары, титан, цирконий, молибден және басқа металдар пісіріледі. Айнымалы токпен алюминий, магний және олардың қорытпалары пісіріледі. Балқитын электродпен пісіру тек автоматты және жартылай автоматты тәсілдермен іске асырылады.
Көмір қышқыл газда пісіру жоғары өнімділігімен және құнының төмендігімен сипатталады, соның нәтижесінде бұл тәсіл көбіне көп аз көміртекті, аз легірленген және кейбір жоғары легірленген болаттарды пісіру үшін қолданылады.




 Бұл курс Қазақстан Республикасы Оқу-ағарту министрлігімен келісілген