ЖИ көмекші


 Қауіпсіз төлем
жүктеу мүмкіндігіне ие боласыз
Бұл материал сайт қолданушысы жариялаған. Материалдың ішінде жазылған барлық ақпаратқа жауапкершілікті жариялаған қолданушы жауап береді. Ұстаз тілегі тек ақпаратты таратуға қолдау көрсетеді. Егер материал сіздің авторлық құқығыңызды бұзған болса немесе басқа да себептермен сайттан өшіру керек деп ойласаңыз осында жазыңыз
 10 Ақпан 2020
 460
1 жыл бойы шексіз жүктеңіз
Баяндама. №16 колледж
Кесу, балқытып қаптастыру, дәнекерлеу
Термиялық кесу жылулық көздерінің кең шеңберін пайдалануға негізделеді. Оларға газ жалыны, плазма доғасы, электрон және лазер сәулесі жатады. Ол ең алуан түрлі қалыңдықты (ондаған миллиметрлерден миллиметр үлестеріне дейін), кез-келген химиялық құрамды металдар мен қорытпаларды кесуге, жеткілікті жоғары дәлдік пен кесуі тазалығын қамтамасыз етуге мүмкіндік береді. Және де кесудің үздіксіз процесін жүзеге асыру, дайындамаларда тесіктер қобылау, беттік кесу жүргізу ( дайындамадан металл қабатын алу) мүмкін болады.
Оттегімен кесу оттегілі-ацетиленді жалынмен кесу аймағында (ацетиленнің орнына басқа жанар май, мысалы, пропанды пайдалануға болады) металды оның тұтану температурасына дейін қыздыруға негізделген. Металл тотығуының экзотермиялық реакциясы есебінен кесік учаскесі қосымша қыздырылады және балқытылады, ал оксидтер кескіш оттегінің кинетикалық ағынымен жойылады. Кесуге арналған шілтердің екі арнасы бар: С2Н2+О2 қоспасын беру және қыздырылып жатқан жалынды қалыптастыру үшін - балдақты және оған таза оттегіні беру үшін – орталық, оның ағыны кесік қуысынан оксидтерді жояды. Кесілетін металдың қалыңдығы неғұрлым үлкен болса, жылулық балансында қыздырушы жалынға соғұрлым аз роль беріледі. Жылу энергиясының негізгі бөлігі металдың тотығу реакциясынан түседі.
Кесудің қалыпты процесі өтуінің бірнеше міндетті шарттары бар:
1. Жылулық көзі металдың жану реакциясын бастау үшін талап етілетін температураны қамтамасыз ету керек, жану кезінде бөлінетін, жылулық сияқты, кесудің үздіксіз процесін ұстап тұру үшін жеткілікті болу керек.
2. Металдың балқу температурасы оның оттегіде жану температурасынан жоғары болуы керек.
3. Кесу процесінде түзілетін оксидтердің балқу температурасы, кесілетін металдың балқу температурасынан жоғары болмау керек.
4. Оксидтер мен қождардың кесік қуысынан еркін жойылуы үшін, жақсы аққыштығы болу керек.
Берілген шарттар сақталмаған жағдайда кесу едәуір қиындайды, ал оттегімен кесудің кәдімгі нұсқасында мүмкін емес болады деуге болады.
Оттегілі-флюспен кесу. Жоғары қоспаланған хромды, хромды-никельді болаттарды, шойынды, түсті металдарды, негізінде кесудің қалыпты процесіне кедергі келтіре отырып, кесікті қождайтын, кесік аймағында оксидтердің түзілуінен, кәдімгі оттегілік кесумен кесу мүмкін емес болады.
Оттегілі-флюспен кесу кезінде кесік аймағына кескіш оттегімен бірге ұнтақ тәрізді флюстерді енгізеді. Олардың тағайындалуы – жылу бөлінуін ұлғайту, кескіш оттегі ағынымен оңай жойылатын, аса оңай балқитын қождардың түзілуі. Болаттарды кесу үшін мұндай флюс ретінде темір ұнтағын қолданады.
Плазмамен кесу. Металдарды кесу үшін плазматронды қолданады (30-сурет). Доға өңделетін металда қоздырылғанда, тура әрекетті, және жанама әрекетті болуы мүмкін. Соңғы жағдайда екінші электродтың қызметін плазматронның шүмегі атқарады. Шүмектен плазманың еркін ағыны үрлеп шығарылады.
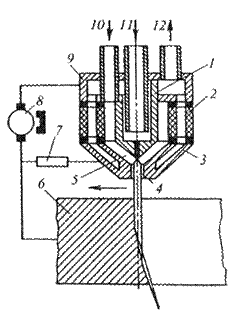
1 – электрод (катод); 2 – оқшаулағыш; 3 – қалыптастырушы ұштық; 4 – доғаның бағаны;
5 – доға камерасы; 6 – кесілетін металл; 7 – доғаны жағу құрылғысы; 8 – ток көзі;
9 – корпус; 10 – жұмыс газын беру; 11 - салқындатушы суды беру; 12 – суды төгу
30-сурет – Кесуге арналған плазматрон
Кесу процесі металды балқытудан және кесік қуысынан сұйық металды плазма ағынымен жоюдан тұрады. Плазма түзуші газдар ретінде қысылған ауа, оттегі, азотты-оттегілі қоспа, азот, аргонды-сутекті қоспа пайдаланылуы мүмкін. Плазма түзуші газды таңдау кесілетін металдың физика-механикалық қасиеттерімен, кесіктің қажетті сапасымен, плазматронның төзімділігімен, газдардың өздерінің құнымен анықталады. Мысалы, қымбат аргонды-сутекті қоспаны алюминийді, мыс пен олардың негізіндегі қоспаларды кесу сапасына жоғары талаптар қойылған жағдайда қолданады.
Электронды-сәулемен және лазермен кесу. Бұл процестер қызудың қуатты, шоғырланған көзінің әсерімен металдың булануына негізделген талаптар қойылған жағдайда қолданады. Электронды-сәулемен кесу вакуумда жүзеге асырылады, сонымен бірге лазермен кесу сияқты кәдімгі атмосферада да болуы мүмкін.
Осы әдістермен кесу кесіктің жоғары тазалығымен және дәлдігімен, кесілетін материалдың жиектерінде термиялық әсер етудің шағын аймағымен ерекшеленеді. Алайда электронды-сәулемен және лазермен кесу үшін жоғары күрделілігі мен құны бар.
Балқытып қаптастыру
Балқытып қаптастыру – бұл бұйымның бетіне металл немесе қорытпа қабатын салу процесі. Ол негізгі металдан, мысалы, ыстыққа беріктігімен және ыстыққа төзімділігімен, қалыпты және жоғары температураларда тозуға төзімділігімен, коррозияға төзімділігімен және т.б. ерекшеленетін беті бар тетіктерді алуға мүмкіндік береді. Балқытып қаптастыру жаңа тетіктерді жасау кезінде де, сонымен бірге мұнымен жоғары экономикалық тиімділікті қамтама-сыз етіп, тетіктер мен тораптардың пайдаланылу мерзімін елеулі ұзарта отырып, жөндеу қалпына келтіру жұмыстарында да (аса кеңінен) жүргізілуі мүмкін.
Балқытып қаптастырудың алуан түрлі тәсілдері бар. Олардың негізгілері келесілер:
1. Арнайы құрамды өзекті және жабынды электродтармен қолмен доғалық балқытып қаптастыру.
2. Флюспен автоматтық балқытып қаптастыру. Электродтар тұтас қималы және ұнтақты болуы мүмкін. Флюстің құрамы, электрод металы және толтырғыштың құрамы (ұнтақты сым үшін) балқытып қаптастырылған қабаттың қасиеттерін анықтайды.
3. Қорғаныш газдар, ең алдымен аргонның ортасында балқитын және балқымайтын электродтармен балқытып қаптастыру. Мұнда балқытып қаптас-тырылған қабаттың қасиеттері қосымның (балқымайтын, мысалы, вольфрамдық электродпен балқытып қаптастыру кезінде) немесе электродтың (балқитын электродпен балқытып қаптастыру кезінде) материалына байланысты болады.
4. Плазмамен балқытып қаптастыру. Доға тура да, жанама да әрекетті болуы мүмкін. Балқытып қаптастырылатын материалды сым, ұнтақ түрінде береді. Тетіктің бетіне алдын ала салынған қоспаланған ұнтақ қабатын плазма ағынымен балқытуға болады.
5. Электрлі-қожбен балқытып қаптастыру. Балқытып қаптастырудың мұндай процесінің сұлбасы электрлі-қожбен дәнекерлеу сұлбасына ұқсас, алайда жікті қалыптастыруды жазық немесе цилиндрлік тетіктің берілген беті бойынша жүзеге асырады.
6. Электронды-сәулемен және лазермен балқытып қаптастыру, вакуумда қуыс электродпен балқытып қаптастыру. Балқытып қаптастырудың бұл әдістері жылу көздерінің ерекше қасиеттерін - жылу энергиясының жоғары концентрациясын, металды сапалы қорғау жағдайларында жергілікті қыздыру мүмкіндігін (электронды-сәулемен балқытып қаптастыру және вакуумда қуыс катодпен балқытып қаптастыру) пайдаланады.
7. Газды-оттегілі жалынмен балқытып қаптастыру. Пісіру кезіндегі сияқты, осы әдіспен балқытып қаптастыру процесі әсер етудің үлкен аймағымен және деформациялармен сипатталады.
Балқытып қаптастырудың сол немесе өзге тәсілі тиімділігінің елеулі көрсеткіші негізгі және қосымдық металды балқытып қаптастыру кезіндегі араластыру дәрежесі болып табылады: ол неғұрлым аз болса, балқытып қаптастырылған қабаттың қасиеттері берілген қабатқа соғұрлым жақын болады.
Тозаңдату
Тозаңдату кезінде болашақ қаптау материалының барлық көлемі немесе оның беті бойынша балқытылған бөлшектері қыздырылған дайындаманың бетіне бағытталады. Бетпен соғылысқан кезде тетікпен жақсы физикалық қатынасты қамтамасыз ете отырып, бөлшек деформацияланады. Бөлшектің тетік материалымен өзара әрекеттесу сипаты, кейіннен бөлшектерді кристал-дандыру қаптаудың тұтасу сапасын анықтайды. Кейінгі қабаттар бөлшектердің бір бірімен байланысуы есебінен қалыптасады, олардың қабыршақты құрылысы және едәуір біртексіз болады.
Көлемдік қоспаландыру құнының жоғарылау және аса үнемді тәсілмен (бетті қоспаландыру) талап етілетін пайдалану қасиеттерін алуға ұмтылу шамасына қарай тозаңдату аса басым болып келеді.
Тозаңдату үшін жылу көздерін: газ жалынын, плазманы, иондық қыздыруды, пештерде қыздыруды, лазерді және т.б. пайдаланады.
Газ-жалынды және плазмамен тозаңдату процестері аса кең таралды. Тозаңдатуға арналған материал сым немесе ұнтақ түрінде шілтердің жалынына немесе плазмалық доғаға беріледі, онда бөлшектер қыздырылады және тозаңдатылады, олар қыздыру көзінің жылулық ағынымен айдалады және балқытып қаптастырылатын тетіктің бетіне түседі. Пештерде қыздыру кезінде қаптауларды қалыптастырудың өзге тәсілі. Бұл жағдайда қыздырылған тетік ұнтақ немесе газ фазасы түрінде болатын, қаптау материалымен түйіседі. Мұндай әдіспен алынатын қаптау жоғары температура кезінде пеште жеткілікті түрде ұзақ ұстау кезеңінде болатын, активті диффузиялық процестер есебінен тетіктің бетімен жоғары тұтасады.
Тозуға төзімді және декоративтік қаптауларды салудың ионды-плазмалық әдістері аса кең таралып келеді.




 Бұл курс Қазақстан Республикасы Оқу-ағарту министрлігімен келісілген