ЖИ көмекші


 Қауіпсіз төлем
жүктеу мүмкіндігіне ие боласыз
Бұл материал сайт қолданушысы жариялаған. Материалдың ішінде жазылған барлық ақпаратқа жауапкершілікті жариялаған қолданушы жауап береді. Ұстаз тілегі тек ақпаратты таратуға қолдау көрсетеді. Егер материал сіздің авторлық құқығыңызды бұзған болса немесе басқа да себептермен сайттан өшіру керек деп ойласаңыз осында жазыңыз
 15 Қаңтар 2019
 1138
1 жыл бойы шексіз жүктеңіз
Бұрғылағыш станоктарда өңдеу технологиясы
№ __ __ сабақ
Күні ___________
Тобы __________
Сабақтың тақырыбы: Бұрғылағыш станоктарда өңдеу технологиясы Сабақтың мақсаты:
-
Білімділік: Оқушыларды бұрғылағыш станоктарда өңдеу технологиясымен таныстыру.
-
Дамытушылық: Оқушыларды бұрғылағыш станоктарда өңдеу технологиясы туралы алған білімін дамытып, олардың қасиеттерін анықтау.
-
Тәрбиелік: Оқушыларды бұрғылағыш станоктарда өңдеу технологиясы туралы тиімді пайдалануға тәрбиелеу.
Сабақтың түрі: Теориялық
Оқытудың әдістері мен әдістемелік амалдары: Түсіндіру әдісі
Көрнекі оқу құралдары мен техникалық құралдар: Станоктардағы беріліс
Сабақтың жоспары:
1.Ұйымдастыру бөлімі
2. Өткен тақырыпты тексеру
3. Жаңа тақырыпты түсіндіру
4. Жаңа тақырыпты бекіту
5. Үйге тапсырма беру
Сабақтың барысы:
-
Ұйымдастыру бөлімі: Аудитория тазалығын тексеріп, оқушыларды кіргізу. Журнал бойынша сабақта жоқ оқушыларды белгілеу.
-
Өткен тақырыпты тексеру: [2] 4.5
Өткен тақырыпты тексеру мақсатында қосымша сұрақтар қою
-
Токорлық кескіштің түрлері
-
Токорлық кескіштің қызметі
-
Токарлық станоктардың негізгі параметрлерінің қызметі
-
Жаңа тақырыпты түсіндіру:
Қолмен басқарылатын токарлық-винткескіш станоктар токарлық топ станоктарының ішіндегі анағұрлым әмбебабы болып саналады және,негізінен,жеке мен шағын сериялы өндіріс жағдайларында пайдаланылады.
Токарлық-винткескіш станоктардың негізгі жіктемелік техникалық параметрлері ретінде өңделетін дайындаманың ең үлкен диаметрі D немесе центрдің станинадан биіктігі (0,5D),өңделетін дайындаманың ең үлкен ұзындығы L және станок массасы есептеледі.
Токарлық-винткескіш станокпен дайындаманы өңдеудің ең үлкен диаметрлерінің қатары мынадай: D=100,125,160,200,250,320,400,500,630,800,1000,1250,1600,2000,..,4000мм.
Массасы бойынша токарлық станоктарды былайша жіктейді:жеңіл токарлық станоктар станоктар-массасы 500 кг-га дейін (D=100…200мм);орташа токарлық станоктар-15т-ға дейін (D=250…500мм);ірі токарлық станоктар-400т-ға дейін (D=1600…4000мм).
Жеңіл токарлық станоктарды аспап жасау өндірісінде,прибор жасауда,сағат жасау өнеркәсібінде,кәсіпорындардың эксперименталды мен тәжірибелік цехтарында қолданады.Бұл станоктар механикалық беріспен және механикалық беріссіз шығарылады.
Орташа токарлық станоктарда токарлық жұмыстардың жалпы көлемінің 70-80%-ы атқарылады.Мұндай станоктар жартылай таза және таза өңдеуге,сондай ақ әр түрлі типтегі бұрандаларды кесуге арналған,жоғары қатаңдығымен,қуатының жеткіліктілігімен,шпиндельдің айналу жиілігінің кең ауқымымен сипатталады. Бұл бөлшектерді қатты қорытпа мен аса қатты материалдардан жасалған заманауи прогрессивті аспаптарды қолдану арқылы үнемді режимде өңдеуге мүмкіндік береді.Орта станоктарды олардың технологиялық мүмкіндіктерін кеңейтетін,жұмысшы еңбегін жеңілдететін және өңдеу сапасын жоғарлатуға мүмкіндік беретін түрліше икемқұралдармен жарақтайды.
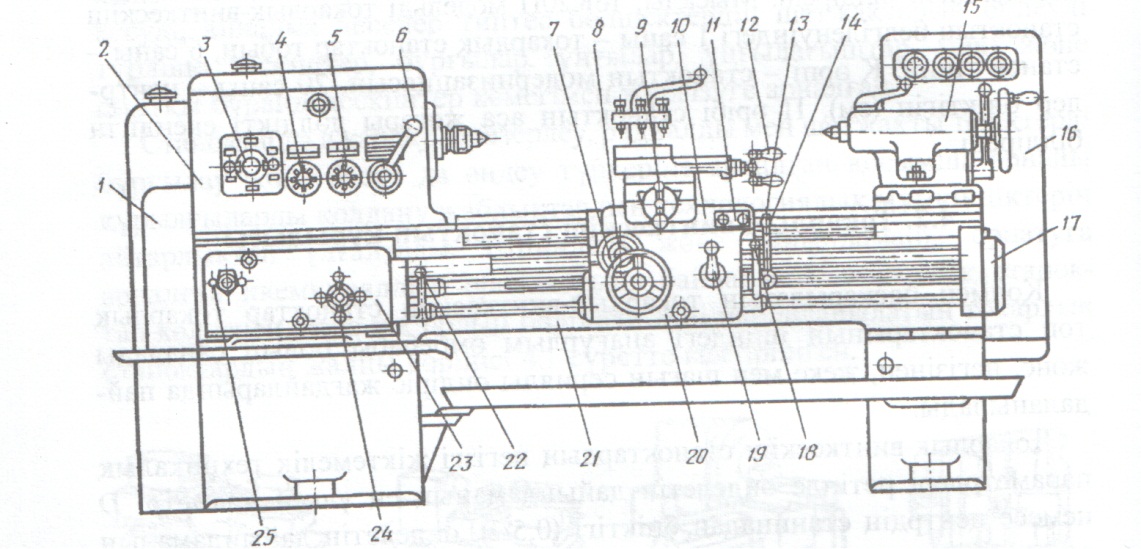 4.2-сурет. 16К20
токарлық-винткескіш
станогы жөне оның басқару
органдары: 1-
алмастырмаяы доңгалақтары
бар гитара; 2-жылдамдықтар қорабы бар
алдыңғы топай; 3,6-жылдамдықтарды
ауыстырыn-қосу
түтқалары; 4-ұлгайтылған адым буынын
ауыстырьm-қосу тұтқасы; 5-теріс немесе оң бүранданы
кесуді басқару тұтқалары; 7-суппортты қолмен бойлық
жылжыту маховигі; 8-рейкалы дөңгалақты
қосу-ажырату тұтқасы; 9-суnnортты қолмен көлденең
жылжыту тұтқасы; 10-суnnорт; 11-туймешікті
станса; 12-суnnорттың жогаргы бөлігін
қолмен жылжыту тұтқасы; 13-суnnорттың жеделдетілген
жүрісін іске қосу түймешігі; 14-суnnортты бойлық жөне
көлденең берістерін қосу, ажырату мен кері жылжыту
тұтқасы; 15-артқы
топай; 16-электр жабдықтар
шкафы; 17-суnnорттың жеделдетілген
жүрісінің жетегі; 18,
22-шnиндельді қосу, ажырату
жөне кері жылжыту тұтқалары; 19-фартуктың сомынын іске қосу
тұтқасы; 20-фартук; 21-станина; 23-берістер
қорабы; 24,
25-берістер қорабын
басқару тұтқалары
Ірі және ауыр станоктарды,негізінен,илемдік стан талқыларын ауыр және энергетикалық машина жасауда,сондай ақ теміржол доңғалақтарының жұптарын,турбина роторларын,т.б өңдейтін салаларда қолданды.
16К20 токарлық винткескішстаногінің негізгі түйіндері мыналар (4.2 сурет)
-станоктың барлық негізгі түйіндері монтождалатын станина (21);
-жылдамдықтар қорабы,шпиндель және басқа да элементтер орналастырылатын алдыңғы топай.(22);
-қозғалысты шпиндельде суппортқа беретін берістер қорабы(23)
-фартук (20),мұнда винт немесе біліктің айналмалы қозғалысы аспабы бар суппорттың ілгерілмелі қозғалысына түрлендіріледі.
-артқы топай (15),оның пиноліне өңделетін дайындамаларды ұстап тұруға арналған центрлер немесе патронға бекітілген дайындаманың орталық тесігін өңдеуге арналған өстік аспап,(бұрғы,ұңғы,ұңғылағыш) орнатылуы мүмкін.
-кескіш аспапты күймешеге бекітуге және оған беріс қозғалысын беруге арналған суппорт (10)
Станина станоктың негізі болып табылады және ол тумбаларға орнатылған.Станинаның ұзындығы өңделетін біліктердің ұзындығынабайланысты келеді.Станинаның жоғарғы бетінде суппорт мен артқы топай қозғалатын бағытттауыштар орналасқан.Бағыттауыштардың ортасында жаңқа түсетін саңылау бар.
Алдыңғы топай станинаның оң жағына орнатылған.Оның ішінде негізгі бөлігі шпиндель болып келетін станоктың жылдамдықтар қорабы бар.Кейбір станоктарда жылдамдықтар қорабы станинаның алдыңғы тумбасында орналастырылған.Бұл жағдайда қорап шпиндельмен белдікті беріліс арқылы жалғасады.мұндай станоктарды жетегі бөлектелген станок деп атайды.
Берістер қорабы (23) жүрістік винт пен жүрістік біліктің айналу жылдамдығын өзгертуге арналған.Мұнымен суппорттың қажетті жылдамдықпен бойлық және көлденең бағыттарда қозғалуы қамтамасыз етіледі.
Алмастырмалы доңғалақтар гитарасы (1) оңтайлы кесу режимін алу үшін шпиндель мен суппопрттың қатаң байланысын қамтамасыз ету қажет болған жағдайда қолданылады.Мұндай байланыс реверсивті құрылғы (трензель) мен гитарадан тұратын және суппорттың бағыты мен жылдамдығын өзгертетін беріс механизмі көмегімен іске асырылады.Бұл механизм жетекті алмастырмалы тісті дқңғалақтаргитарасы арқылы жылдамдықтар қорабынан алады.
Суппорт(4.3-сурет)кескішұстағышқа бекітілген кескіш аспапты өңдеу кезінде қозғалтуға арналған.Ол тұтқасы (13)бар моховик арқылы қолмен немесе жүрістік винт (15) көмегімен станина бағыттауыштарымен қозғалтылатын бойлық суппорттың төменгі сырғымаларынан(14) тұрады.Олар кескіштің дайындама бойымен қозғалуын қамтамасыз етеді.Төменгі сырғымалардың бағыттауыштарымен (10)тұтқа арқылы қолмен немесе жүрістік білікпен көлденең суппорт (11)жылжытылады.Ол кескіштің дайындаманың айналу өсіне перпендикуляр қозғалуын қамтамасыз етіледі.Көлденең сырғымаларда сонымен (8) бекітілген бұрылмалы плита (2)орнатылған.
Бұрылмалы плитаның (2) бағыттауыштарымен (3) тұтқа (11)арқылы қолмен немесе жүрістік винт(15)астында орналасқан жүрістік білік көмегімен жоғарғы сырғымаларды(9)қозғалтады.Жоғарғы сырғымалар (9)плитамен (2 )бірге көлденең сырғымалармен салыстырғанда горизонталь жазықтықта бұрыла алады және кескіштің дайындаманың айналу өсіне бұрыш жасап қозғалуын қамтамасыз етеді.
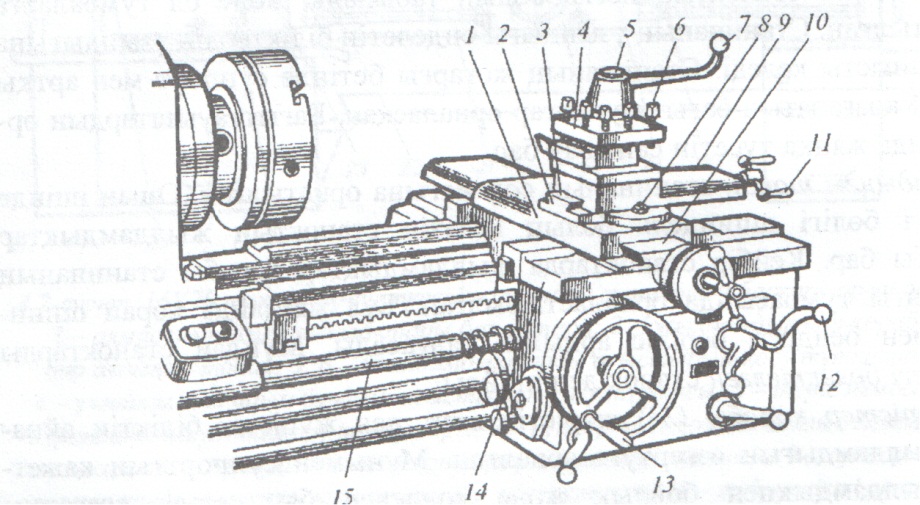
4.3-сурет. Суппорт:
1-көлденең суппорт; 2-бұрылмалы плита; 3-багыттауыштар; 4- кескішұстагыш; 5-кескішұстагыштың бұрылмалы бастиегі; 6-кескіштерді бекітуші винт; 7-кескішұстагышты бұру тұтқасы; 8-сомын; 9-бойлық суnnорттың жоғаргы сыргымалары; 10-бағыттауыштар; 11-суnnортты бойлық жылжыту тұтқасы; 12, 13-түтқалар; 14-бойлық суnnорттың төменгі сыргымалары; 15-үрістік винт
Кескішұстағыш (төртпозициялы кескіштік бастиек) (4) болттармен(6)жоғарғы сырғымаларға тұтқа (7) көмегімен бекітіледі.Автоматты берісті іске қосу тұтқамен (12)іске асырылады.
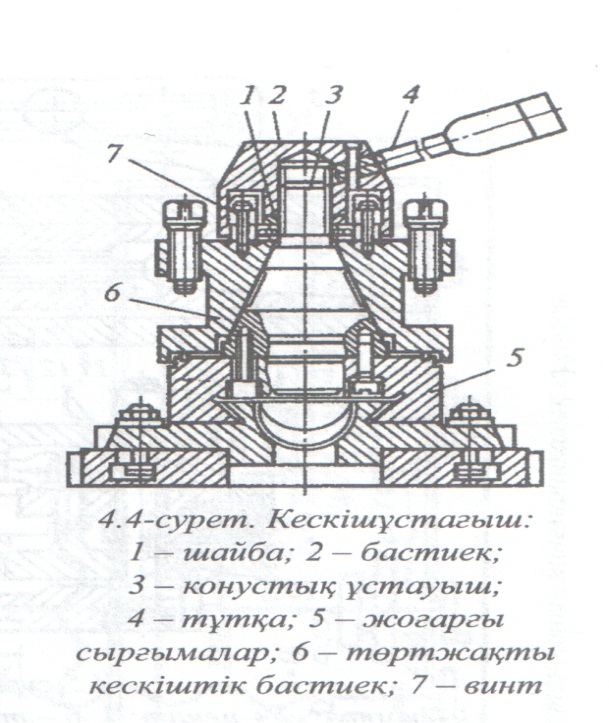
Кескішұстағыштың құрылысы 4.4суретте көрсетілген.Жоғарғы сырғымалардың (5)центрлеуші қырнағында бір шетінде бұрандасы бар конустық ұстауыш (3)қондырылған.Ұстауыштың конусында төртжақты кескіштік бастиек(6)орнатылған.Тұтқаны (4) айналдырғанда бастиек (2)конустық ұстауыштың (3)бұрандасымен төмен қозғалады.Шайба (1) және тіреме мойынтірегі кескіштік бастиектің (6)ұстауыштың (3) конустық бетінде қатаң қондырылуын қамтамасыз етеді.Бастиек (2) кескіштік бастиекке (6) винттермен (7) бекітіледі.
Артқы топай токарлык винткескіш станоктарда өңдеу кезінде ұзын келген дайындамаларды ұстап тұру қызметін атқарады.Ол сонымен бірге тесіктерді өңдейтінаспаптарды ( бұрғы,ұңғы,ұңғылағыш) және бұранда кесетін аспаптарды (ішкі және сыртқы бұрандакескіштер,бұранда кескіш бастиектерді)бекітуге арналған.
Артқы топайдың құрылысы 4.5- суретте берілген.Винтті (5)маховикпен (7)айналдырғанда,корпуста (1) тұтқамен (3) бекітілген пиноль (4) қозғалады.Пинольға конустық құйрықшалы центр) (2) немесе аспап қондырылады.Артқы топайды станоктың бағыттауыштары бойымен қолмен немесе бойлық суппопрттың көмегімен жылжытады.Жұмыстық қозғалмайтын жағдайға тұтқамен (6) бекітеді,ол тартпа (8) және иінтірекпен (9) жалғанған.Иінтіректің (9) тартпамен (8)станинаға қысылу күші сомын (11) және винт (12) арқылы реттеледі.Артқы топайдың бұдан да қатаң бекітілуі сомын (13) және винт (14) көмегімен жүргізіледі,олар иінтіректі (10) станинаға қысады.
Сериялы өндірістегі күрделі пішінді бөлшектердің дайындамаларын өңдеуге арналған токарлық-винткескіш станоктарда түрліше аспаптарда бекіту көппозициялы револьверлік бастиектерде жүргізіледі.Револьверлік бастиекті бүру кезінде,алдын ала белгілі өлшемге реттелген аспаптарды іске қосады.
-
Жаңа тақырыпты бекіту:
Жаңа тақырыпты бекіту мақсатында төмендегідей сұрақтар қою
-
Бұрғылағыш станоктарды атаңыз
-
Негізгі өңдеу технологиясы қандай
-
Бұрғылағыш станоктардың қызметі
-
Бұрғылағыш станоктардың түрлері
5. Үйге тапсырма беру
[2] 5.5




 Бұл курс Қазақстан Республикасы Оқу-ағарту министрлігімен келісілген