ЖИ көмекші


 Қауіпсіз төлем
жүктеу мүмкіндігіне ие боласыз
Бұл материал сайт қолданушысы жариялаған. Материалдың ішінде жазылған барлық ақпаратқа жауапкершілікті жариялаған қолданушы жауап береді. Ұстаз тілегі тек ақпаратты таратуға қолдау көрсетеді. Егер материал сіздің авторлық құқығыңызды бұзған болса немесе басқа да себептермен сайттан өшіру керек деп ойласаңыз осында жазыңыз
 24 Маусым 2020
 927
1 жыл бойы шексіз жүктеңіз
Магний қорытпаларын пісіру технологиясы
Дәріс жоспары
1. Пісіру. Жалпы мағлұматтар.
2. Доғалық пісіру.
3. Лазермен пісіру.
4. Плазма және электрқож арқылы пісіру.
5. Түйіспелі пісіру.
6. Газбен пісіру.
Пісіру деп, металдардың ажырамайтын қосылыстарын пісірілетін бұйымдарды созылымдық немесе сұйық күйге дейін қыздырумен алу процесін айтады. Электрлі пісірудің мынадай негізгі түрлерін айырады: доғалы, электршлакты, плазмамен.
Электр доғалық пісіру. Доғалық пісірудің мынадай негізгі түрлерін ажыратады: балқымайтын көмірлі электродпен (15,а-сурет), немесе Бенардос тәсілі, балқитын металл электродпен (15,б-сурет), немесе Славянов тәсілі, үш фазалы доғаны пайдалану арқылы балқитын электродтармен пісіру тәсілі (15,в-сурет).
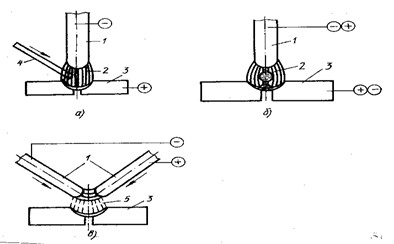
15-сурет-Доғалық пісірудің негізгі түрлерінің сұлбалары
1-электрод; 2-электр доғасы; 3-бұйымдар; 4-қосымша металл
Пісіру тоғы көздері доғаның жеңіл тұтануын және тұрақты жануын қамтамасыз етуі, қысқа тұйықтау тогын шектеуі және жұмыста қауіпсіз болуы керек. Доғаны тұтату үшін қажет пісіру ток көзі бос жүрісінің кернеуі деп аталатын кернеу шамасы, тұрақты ток көздері үшін 30-35 В төмен емес, ал айнымалы ток көздері үшін 50-55 В кем емес болуы керек. Ашық доғаның тұрақты жануы үшін көп жағдайда 18-30 В кернеу жеткілікті.
Қысқа тұйықталу тогын шектеу үшін ток күшін көбейте отырып ток көзінің қысқыштарындағы кернеуді азайту қажет. Ток көздерінің құламалы сыртқы сипаттамасы (17-сурет) болуы қажет. Сыртқы сипаттамасы деп, ток көздерінің қысқыштарындағы кернеу мен ток күшінің арасындағы байланыстылықты сызықпен көрсетуді айтады. Құламалы сыртқы сипаттама доға жануының тұрақты тәртібін қамтамасыз етеді.
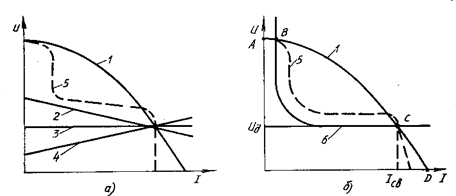
17-сурет-Пісіру тогы көздерінің сыртқы сипаттамалары (а) және доға сипаттамасы мен пісіру кезіндегі ток көзінің құлама сипаттамасының ара қатысы (б)
1- құлама; 2-көлбеу құлама; 3-тұрақты; 4-өрлеуші; 5-идеалдандырылған; 6-доғаның вольт-амперлік сипаттамасы
Қорғағыш газ қабаты астында пісіру. Қорғағыш газ қабатының астында пісірудің мәні мынада, балқыған металды ауадағы оттегі мен азоттың зиянды әсерінен қорғау үшін доғаның аймағына шілтер каналы арқылы толассыз қорғағыш газ ағысы жіберіледі, ол тағу орынынан ауаны ығыстырады.
Қорғағыш газдар ретінде инертті (аргон мен гелий) және әрекетті газдар (көмір қышқыл газ, сутегі, азот, су буы); сол сияқты олардың қоспасы пайдаланылады. Көптен-көп аргон мен көмір қышқыл газдары қолданылады.
Аргонды қолдану кезінде доғалық пісіру балқымайтын (көбінесе вольфрамды) және балқитын электродтармен іске асырылады.
Балқымайтын электродтармен пісіру тұрақты және айнымалы токпен қолмен, жартылай автоматпен және автоматты тәсілдермен жүзеге асырылады. Тұрақты токпен, әдетте оң полярлығымен, қалыңдығы 0,1-6 мм тотбаспайтын және қызуға берік болаттар, никель мен оның қорытпалары, титан, цирконий, молибден және басқа металдар пісіріледі. Айнымалы токпен алюминий, магний және олардың қорытпалары пісіріледі. Балқитын электродпен пісіру тек автоматты және жартылай автоматты тәсілдермен іске асырылады.
Көмір қышқыл газда пісіру жоғары өнімділігімен және құнының төмендігімен сипатталады, соның нәтижесінде бұл тәсіл көбіне көп аз көміртекті, аз легірленген және кейбір жоғары легірленген болаттарды пісіру үшін қолданылады.
Электр түйістіре пісіру. Түйіспелі электрлі пісіру пісірілетін металдардың түйіскен аумағының жылдам қызу құбылысына және қыздырылған бұйымдарды механикалық қысуға негізделген.
Пісіру тогының күші түйістіре пісіруде оңдаған мың тіпті жүз мың амперге дейін жетеді. Мұндай токтарды төмендеткіш бір фазалық пісіру трансформаторларында алады, олардың екінші орамында көбінесе бір орам ғана жасалады. Екінші кернеудің шамасы 1-12 В болады. Жүйеге қосылған бірінші орамның орам санын көбейту немесе азайту арқылы екінші кернеуді өзгертеді, ал онымен бірге пісіру тогы да өзгереді.
Пісіру орынындағы кедергі пісірілетін материал бетінің тазалығы мен күйіне, материалдың өзінің кедергісіне, пісірілетін бұйымдарға түсірілген қысымның шамасына байланысты және осы жерде жылу көбірек мөлшерде бөлінеді. Пісіру уақыты пісірілетін материалдың сорты мен қалыңдығына байланысты, секундтің жүз бөлігінен кейде, тіпті мың бөлігінен бірнеше минутқа дейін өзгереді.
Бөлшектерді созылымдық күйге немесе қорытылған күйге дейін қыздырып болған соң, оларға күш түсіріліп қосылыс пайда болады,. Түйіспелі пісірудің түйістіріп, нүктелік және тегістік тәсілдері бар.
Газбен пісіру.Газбен пісіруде пісірілген қосылысты алу үшін негізгі металдың жапсарлары мен қосымша металл арнайы пісіру шілтерлерінде оттегі қоспасымен жағылатын жанғыш газдар жалынымен балқыған күйіне дейін қыздырады.
Жанғыш газ есебінде көбіне көп ацетилен қолдану тапты, өйткені оттегінде жанғанда болаттарды және көптеген басқадай металдар мен олардың қорытпаларын пісіру үшін температурасы жеткілікті жалын береді. Балқу температурасы болаттың балқу температурасынан төмен металдарды (қорғасын, алюминий т.б.) пісіру үшін басқадай газдар пайдаланылуы мүмкін, мысалы сутегі, табиғи газ және басқалар, олар температурасы әжептеуір төмен жалын береді.
Өнеркәсіпте көбірек тарағаны инжекторлы шілтер, өйткені ол көбірек қауіпсіз және төменгі, жоғарғы қысымдарда жұмыс істейді. 26-суретте инжекторлы шілтердің сұлбасы көрсетілген.
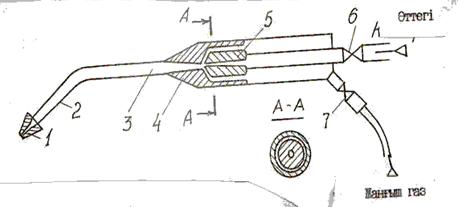
26-сурет-Газбен пісіретін инжекторлы шілтердің сұлбасы
Оттегі 0,1-0,4 МПа қысыммен шілтерге кіреді және реттеуші қақпақ (вентиль) пен құбыр арқылы инжекторға 5 беріледі. Инжектор конусының тар арнасынан үлкен жылдамдықпен шыққан оттегі, камерада 4 әжептеуір сирету жасайды және ниппель мен қақпақ (вентиль) 7 арқылы шілтердің ацетилендік арнасына және араластыру камерасына 3 жанатын газды сорғызады, онда жанатын қоспа пайда болады. Сонан соң жанатын қоспа ұштық 2 арқылы мүштікке 1 түседі, одан шығып жанғанда пісіретін жалын пайда болады.
Ацетилен - оттекті жалын (27-сурет) үш зонадан тұрады: жалынның өзегі 1, орталық зона 2 (пісіру), жалынның шырағы 3 (1-ұзындығы).
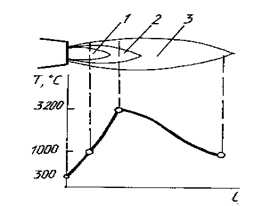
27-сурет-Ацетилен - оттекті жалынның сұлбасы
Газбен пісірудің тәртібі қосымша материалдың алынған диаметрі мен газды пісіру жалынының қуатымен анықталады. Қосымша сымның диаметрі
(6-8 мм) пісіру тәсіліне және пісірілетін металдың қалыңдығына байланысты.
Плазмалы пісіру. Алғаш рет қысылған доға алюминий қорытпаларын, коррозияға төзімді болаттарды, қиын балқитын металдарды кесу үшін табыспен пайдаланылған болатын. Жылудың жаңа көзі сондай-ақ тозаңдату және балқытып қаптастыру, пісіру үшін өте тиімді болып шықты.
Плазмалы пісіру кезінде шілтерге (28-сурет) плазма түзуші газ (аргон немесе аргонның гелиймен, көмірқышқыл газымен және т.б. қоспасы) және қорғаныш газ беріледі. Біріншісі вольфрамды электродты айнала ағып, ішкі шүмектің тесігі арқылы шығады, екінішісі сыртқы шүмекке беріледі және пісіру ваннасын қорғайды. Қорғаныш газ ретінде аргон пайдаланылады. Доғаның қуатын арттыру үшін оған сондай-ақ басқа газдар (гелий, көмірқышқыл газы, азот) қосылуы мүмкін.
Қазіргі уақытта қалыңдығы 0,1-0,5 мм тетіктерді пісіруге мүмкіндік беретін, микроплазмалы пісіру (қолмен және автоматтық) аса кең қолданылады.
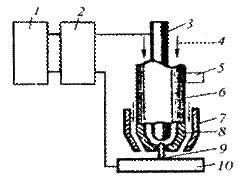
28-сурет – Плазмалы доғамен пісіру сұлбасы
1 – пісірудің қоректендіру көзі; 2 – жоғары жиілікті генератор; 3 – вольфрамды электрод; 4 – плазма түзуші газ; 5 – салқындатқыш су; 6 – қорғаныш газ; 7 – қорғаныш газ шүмегі; 8 – доға құрайтын шүмек; 9 – доға; 10 – бұйым
Микроплазмалы пісірудің көмегімен сильфондар, жұқа қабырғалы құбырлар типті бұйымдарды, қоспаланған болаттардан, алюминийден, титан қорытпаларынан, кейбір қиын балқитын металдардан жасайды. Титан қорытпаларын және тығыз балқитын металдарды пісіру кезінде металды тотығудан қосымша қорғау қажет. Микроплазмалы пісіруге арналған қоректендіру көздері процесті кәдімгі және импульстік режимдерде жүргізуге мүмкіндік береді. Плазмалы пісіру үшін аргонды-доғалы пісіруге арналған сияқты, пісірме қосылыстарды ұсынуға болады. Микроплазмалы пісіру кезіндегі қосылыстардың аса жиі кездесетін типтері – көмкеру арқылы қосылыстар.
Лазермен пісіру. Лазермен пісіру алғаш рет электрондық аспаптарды жасау кезінде радиоэлектроникада қолданыла бастады. Пісіру үшін импульстік режимде жұмыс істейтін, қатты жұмыстық денелі лазерлер пайдаланылған. Салыстырмалы түрде шағын қуаты, төмен ПӘК бола тұрып, мұндай лазерлік қондырғылар конструкцияларды жасау үшін қолданыс таба алмады. Алайда қатты денелі лазерлерге қарағанда, аса жоғары пайдалы әсер коэффициенті (ПӘК) бар, үздіксіз әрекетті қуатты газдық лазерлердің жасалуы, лазермен пісірудің дамуына, соның ішінде оның өнеркәсіптік пайдаланылуын кеңейтуге елеулі түзетулер енгізді.
Лазермен пісіруді таңдау кезінде оның 1011 Вт/м2 дейін жоғары шоғырланған қыздыруды қамтамасыз ететіндігін, ал дақтың өзінің өлшемдері-нің миллиметрдің он үлесінен артық емес диаметріне сәйкес келетінін есепке алу қажет. Сондықтан лазермен пісіру металды минимум балқыту арқылы жіктер алуға мүмкіндік береді, пісірудің басқа тәсілдерімен салыстырғанда пісіру конструкциялардағы кернеулер мен деформацияларды төмендетеді.
Лазермен пісірудің вакуумнан тыс, мөлдір орталар арқылы, қол жетпейтін орындарда және т.с.с. пісіру мүмкіндігі сияқты қасиеттерін де назарға алу қажет. Өзге тең мүмкіндіктер кезінде пісіру әдісін таңдауға экономикалық көрсеткіштер анықтаушы әсер етеді.
Лазермен пісіру технологиясының ерекшеліктері, негізінде пісірілетін металдың бетінен сәуленің шағылысуын төмендетуге, металдардың үлкен қалыңдығын пісіру кезінде –пісіру ваннасын ауамен өзара әрекеттесуден қорғау қажеттілігімен, қарқынды буланатын металдың және одан бөлінетін газдар буларының әсер етуімен пісіру ваннасының оның лақтырысын шығаруға ұмтылуымен байланысты. Металдан шағылысуды лазер импульсінің қажетті пішінін таңдаумен, бетті арнайы өңдеумен немесе оған жабын салумен азайтады. Пісіру ваннасынан металды лақтыру пісірудің импульстік режимі кезінде болады және металды қыздыру сипатымен анықталады.
Төгілмей балқытылу тереңдігін ұлғайту үшін, импульс пішіні беттің қыздырылуы өте жылдам өсетіндей, ал импульс қуаты азаятындай және балқу шебінің металдың терең түбіне жылжуын қамтамасыз етуге қабілетті деңгейде тұрақты болып қалатындай болу керек.
Импульстік лазермен пісіру арқылы көбінесе өз арасында сымды немесе аса шомбал тетіктері бар сымды пісіреді, сонымен бірге лазер сәулесі түйіспелерді оқшауламадан тазартпай пісіру жүргізуге мүмкіндік береді, бұл пісірудің өнімділігін арттырады.
Едәуір қалыңдықты металдарды үздіксіз лазермен пісіру газ лазерлерімен жүргізіледі. Үлкен қуатты үздіксіз лазер сәулесімен пісіру кезінде иондалған бұлттың экрандаушы әсерін жоюға тура келеді, ол лазер сәулесінің атмосферамен және буланатын металмен өзара әрекеттесуі кезінде пайда болады. Бұлт сәулені сейілтеді және пісіру ваннасы металының қызуына кедергі келтіреді. Газ, көбінесе аргон ағынын сәуленің осіне перпендикуляр бағыттай отырып, онымен үрлеп, бұлтты жояды.
Сонымен бір мезгілде инертті газдар металды тотығудан қорғайды. Қорғау үшін аргонның орнына гелийді немесе гелийдің сутекпен қоспасын қолдану лазер сәулесімен балқытуды ұлғайтады, бірақ аргонға қарағанда, аса жеңіл гелий плазма бұлтын нашар ығыстырады.




 Бұл курс Қазақстан Республикасы Оқу-ағарту министрлігімен келісілген