ЖИ көмекші


 Қауіпсіз төлем
жүктеу мүмкіндігіне ие боласыз
Бұл материал сайт қолданушысы жариялаған. Материалдың ішінде жазылған барлық ақпаратқа жауапкершілікті жариялаған қолданушы жауап береді. Ұстаз тілегі тек ақпаратты таратуға қолдау көрсетеді. Егер материал сіздің авторлық құқығыңызды бұзған болса немесе басқа да себептермен сайттан өшіру керек деп ойласаңыз осында жазыңыз
 15 Наурыз 2019
 390
1 жыл бойы шексіз жүктеңіз
Открытый урок на тему: "Прихватка и сварка углового соединения в нижнем положении"
Оқу өндірістік сабақтың жоспары (6 сағат)
План урока производственного обучения (6 часов)
Сабақтың тақырыбы
Тема урока: Прихватка и сварка углового соединения в нижнем положении.
Сабақтың түрі
Тип урока: Урок выработки практических умений и навыков
Сабақтың мақсаты:
Цель урока: Рассказать о требованиях предъявляемых при сварки угловых соединений. Научить производить сварку углового соединения различными способами. Продемонстрировать сварку углового соединения способом в лодочку и наклонным электродом.
Сабақтын міндеті:
Задачи урока:
Білімдік/Образовательная: научить учащихся выполнять сварку угловых соединений в нижнем положении наклонным электродом и «в лодочку»
Тәрбиелік/Воспитывающая: ответственного отношения к учебному труду Дамытышулық/Развивающая: развитие навыков самоконтроля познавательной активности.
Сабақ өткізу орны/Место проведения занятия: Учебная мастерская сварщиков.
Сабақта орындалатың оқу-өндірістік жұмыстар:
Учебно-производственные работы, выполняемые на уроке:
1. Подготовка металла к сварке;
2. Сборка соединения на прихватках;
3. Сварка углового соединения наклонным электродом в нижнем положении;
4. Сварка углового соединения «в лодочку» в нижнем положении;
5. Выявление и устранение дефектов, анализ причин их возникновения.
Сабақтың материлдық - техникалық жабдықтаруы:
Материально-техническое оснащение урока: Инструмент и принадлежности электросварщика, специальная одежда, сварочные трансформаторы, угловая шлифовальная машинка, электроды диаметром 3мм, пластины из СТ-3, образец углового соединения соединения, инструкционная карта.
Оқу әдісі/Методы обучения: Объяснение, рассказ, демонстрация приемов.
Сабақтың барысы
Ход урока
I. Ұйымдастыру кезені
Организационная часть: Проверить по журналу явку обучающихся.
II. Кіріспе нұсқау
Вводный инструктаж:
1. Актуализация знаний
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
У |
с |
и |
л |
е |
н |
и |
е |
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
у |
Г |
л |
е |
р |
о |
д |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3 |
э |
Л |
е |
к |
т |
р |
о |
д |
е |
р |
ж |
а |
т |
е |
л |
ь |
|
|
|
|
4 |
з |
а |
з |
О |
р |
|
|
|
|
|
|
|
|
|
|
|
|
|
5 |
н |
е |
п |
р |
е |
р |
ы |
В |
н |
ы |
й |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
6 |
в |
т |
О |
р |
и |
ч |
н |
а |
я |
|
|
|
|
|
|
|
|
|
|
|
|
|
7 |
а |
ц |
е |
т |
и |
л |
е |
н |
|
|
|
|
|
|
|
|
|
1. Выпуклость шва, определяемая расстоянием между основным металлом и поверхностью сварного шва.
2. Химический элемент входящий в состав стали.
3. Часть электросварочного аппарата в которую вставляется электрод и подводится ток.
4. Расстояние между саривавыми кромками.
5. Сварной шов без промежутков по длине.
6. Катушка сварочного трансформатора ток которой подается на электрод и изделие.
7. Горючий газ применяемый при газовой сварки.
2.Изложение теоретического материала
Техника сварки угловых швов
Угловые
швы применяются при Т-образных (тавровых)
соединениях и соединениях внахлестку
и являются очень распространёнными в
сварных конструкциях.
Наибольшую
опасность при сварке угловых швов
представляет возможность непровара
одной из сторон, а также непровар угла.
Поэтому при сварке углового шва электрод
располагают в плоскости, делящей угол
пополам, и концу электрода сообщают
поперечные колебательные движения для
расплавления металла кромок. Сварка
угловых швов бывает однослойная и
многослойная. Однослойная применяется
в том случае, если катет шва не превышает
10 мм.
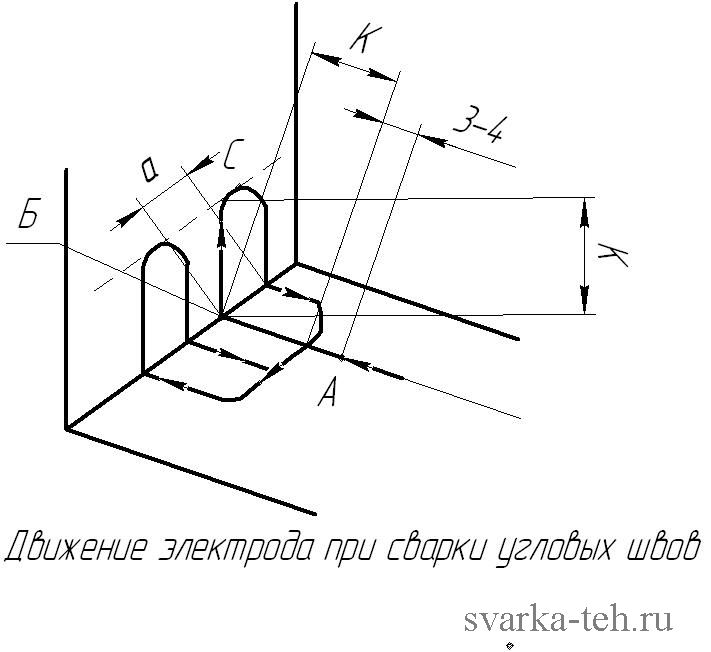
Техника
наложения углового шва заключается
в следующем: Дугу возбуждают на нижнем
листе, отступив от вершины угла на 3-4 мм
больше, чем катет шва (точка А), затем
дугу ведут от точки А к вершине угла, в
точку В, где её несколько задерживают
для лучшего проплавления вершины угла;
далее дугу поднимают на высоту, равную
катету шва по вертикальной стенке (а
при многослойной сварке на высоту,
равную катету первого слоя шва), и по
ней передвигают назад на некоторую
величину. После этого дугу несколько
быстрее, чем при подъеме, опускают на
горизонтальный нижний лист и доводят
на нём толщину шва на величину катета.
Отсюда по нижнему листу дугу передвигают
вперёд до границы кратера и по ней
направляют в вершину угла, снова
задерживая дугу на некоторое время для
лучшего проплавления вершины; затем
поднимают вверх, возвращают назад на
ту же величину а, спускают вниз и повторяют
весь процесс в прежнем порядке.
Ни
в коем случае нельзя
начинать сварку в
точках В или С, так как в этом случае
расплавленный металл с электрода
наплывает на нерасплавленный ещё
основной металл нижнего листа и
перекрывает вершину угла, из-за чего а
получается непровар, опасный тем, что
его можно обнаружить только сломав
шов.
При
сварке толстопокрытыми электродами
или на повышенных величинах тока
образуется большая ванна расплавленного
металла, вследствие чего накладывание
угловых швов обычным способом
затруднительно, так как при этом большая
часть расплавленного металла стекает
на горизонтальную поверхность и шов
получается неправильного сечения. Во
избежание этого рекомендуется свариваемое
изделие располагать так, чтобы обе
поверхности были наклонены к горизонту
под углом в 45°, т. е. сварку производить
в лодочку.
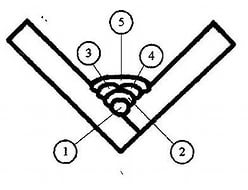
Рис: Многослойная сварка углового соединения в «лодочку»
3. Провести инструктаж по технике безопасности.
4. Разбить учащихся на микрогруппы.
5. Выдать спец. одежду, заготовки и необходимый ручной инструмент.
6. Продемонстрировать прием многослойной сварки углового соединения в нижнем положении
III. Оқушылардың өздік жұмысы
Самостоятельная работа обучающихся:
1. Подготовка металла к сварке;
2. Сборка соединения на прихватках;
3. Сварка углового соединения наклонным электродом в нижнем положении;
4. Сварка углового соединения «в лодочку» в нижнем положении;
5. Выявление и устранение дефектов, анализ причин их возникновения.
IV.Күнделікті нұсқау
Текущий инструктаж:
1. Проверка организации рабочего места и соблюдения правил Т.Б. перед началом работы.
2. Проверка усвоения технологического процесса сварки.
3.Проверка соблюдения учащимися правил Т.Б. во время работы.
4. Индивидуальное инструктирование учащихся по необходимости.
V.Жұмыс орындарың жинау
Уборка рабочих мест:
1. Принять рабочие места учащихся.
2. Принять инструменты и приспособления.
VI. Қорытынды нұсқау
Заключительный инструктаж:
1. Сообщение о достижении цели урока производственного обучения;
2. Показ лучших работ студентов и анализ их успехов;
3. Разбор совместно со студентами технических ошибок и характерных недостатков, допущенных при выполнении работ организации рабочих мест, указание путей их предупреждения и устранения.
4. Сообщение оценок за выполненую работу.




 Бұл курс Қазақстан Республикасы Оқу-ағарту министрлігімен келісілген