ЖИ көмекші


 Қауіпсіз төлем
жүктеу мүмкіндігіне ие боласыз
Бұл материал сайт қолданушысы жариялаған. Материалдың ішінде жазылған барлық ақпаратқа жауапкершілікті жариялаған қолданушы жауап береді. Ұстаз тілегі тек ақпаратты таратуға қолдау көрсетеді. Егер материал сіздің авторлық құқығыңызды бұзған болса немесе басқа да себептермен сайттан өшіру керек деп ойласаңыз осында жазыңыз
 05 Маусым 2018
 932
1 жыл бойы шексіз жүктеңіз
Қалыңдығы 14-16 мм болатты көп қабатты және көп өтпелі жікпен дәнекерлеу
ОҚО, Түркістан қаласы, №21 колледждің арнайы пән оқытушысы Көлбай Әзімхан Сейітмұратұлы
Сабақтың тақырыбы: Қалыңдығы 14-16 мм болатты көп қабатты және көп өтпелі жікпен дәнекерлеу
Сабақтың оқу - тәрбиелік мақсаты
-
Білімділік мақсаты: Оқушыларға металды көп қабатты және көп өтпелі
жікпен дәнекерлеуге үйрету. -
Тәрбиелік мақсаты: Оқушыларды жұмыста сапалы орындауға үйрету.
-
Дамытушылық мақсаты: Оқушыларды арнайы пәндерден алған
білімдерін іс жүзінде қолдана білуге үйрету.
Сабақтың әдістері: Аралас.
Керекті құрал - жабдықтар:
-
Электрмен дәнекерлеу трансформаторлары.
-
Диаметірі 3-5 мм электродтар.
-
Қалыңдығы 16мм болат табақтар.
-
Металл щетка, балға.
Сабақтың барысы
I. Ұйымдастыру кезеңі (5 минут)
-
Оқушылардың сабаққа қатысуын тексеру.
-
Оқушылардың арнайы киімдерін тексеру.
-
Оқушылардың сабаққа дайындығын тексеру.
ІІ. Кіріспе нұсқау (40 минут)
Үй тапсырмасын тексеру.
а. Көп өтпелі және көп
қабатты жіктпен дәнекерлеудің бір - бірінен қандай
айырмашылығы бар?
ә. Металдың жиегін дәнекерлеуге дайындау, қандай қалыңдықтан кейін басталады?
б. Жиегі V — тәрізді етіп
дайындалған металды қалай
құрастырып
дәнекерлейді?
-
Оқушыларды сабақтың тақырыбымен, мақсатымен таныстыру.
-
Оқушыларға қауіпсіздік техникасы ережелері бойынша нұсқау беру.

 3. Қалыңдығы 14-16 мм
болатты көп қабатты және көп өтпелі жікпен
дәнекерлеу туралы
түсіндіру.
Металды бір қабатты немесе көп қабатты жікпен дәнекерлеу металдың қалыңдығы 4-8 мм аралығында болса оны бір қабатты жікпен толық пісіруге болады. Оның алғы шарттары дәнекерлеу режимін дұрыс таңдап алу болып табылады. Дәнекерлеу режимі туралы сіздер арнайы технология пәнінен танысқансыздар.
1. Сұрақ. Дәнекерлеу режимінің көрсеткіштерін атап өтіңіздер.
Жауап: Дәнекерленетін металдың қалыңдығына қарай, электродтың диаметрі, токтың күші, доғаның кернеуі, дәнекерлеу жылдамдығы, токтың тегі полярлығы, электрод қаптамасының түрі және электродтың қиғаш орналасуы.
2. Сұрақ. Дәнекерлеу режимінің негізгі көрсеткіштері қайсысы болып табылады?
Жауап: Дәнекерлеу режимінің негізгі көрсеткіштері металдың қалыңдығына қарай, таңдап алынатын электродтың диаметрі және дәнекерлеу тогының күші болып табылады.
Металдың қалыңдығы 6мм болса, жиегін мұқалтпай - ақ, дәнкерлеу режимін дұрыс таңдап алып, толық дәнекерлеп шығуға болады. Қалыңдығы 8-12мм аралығында дәнекерлеуге V - тәрізді етіп дайындап, дәнекерлейді.
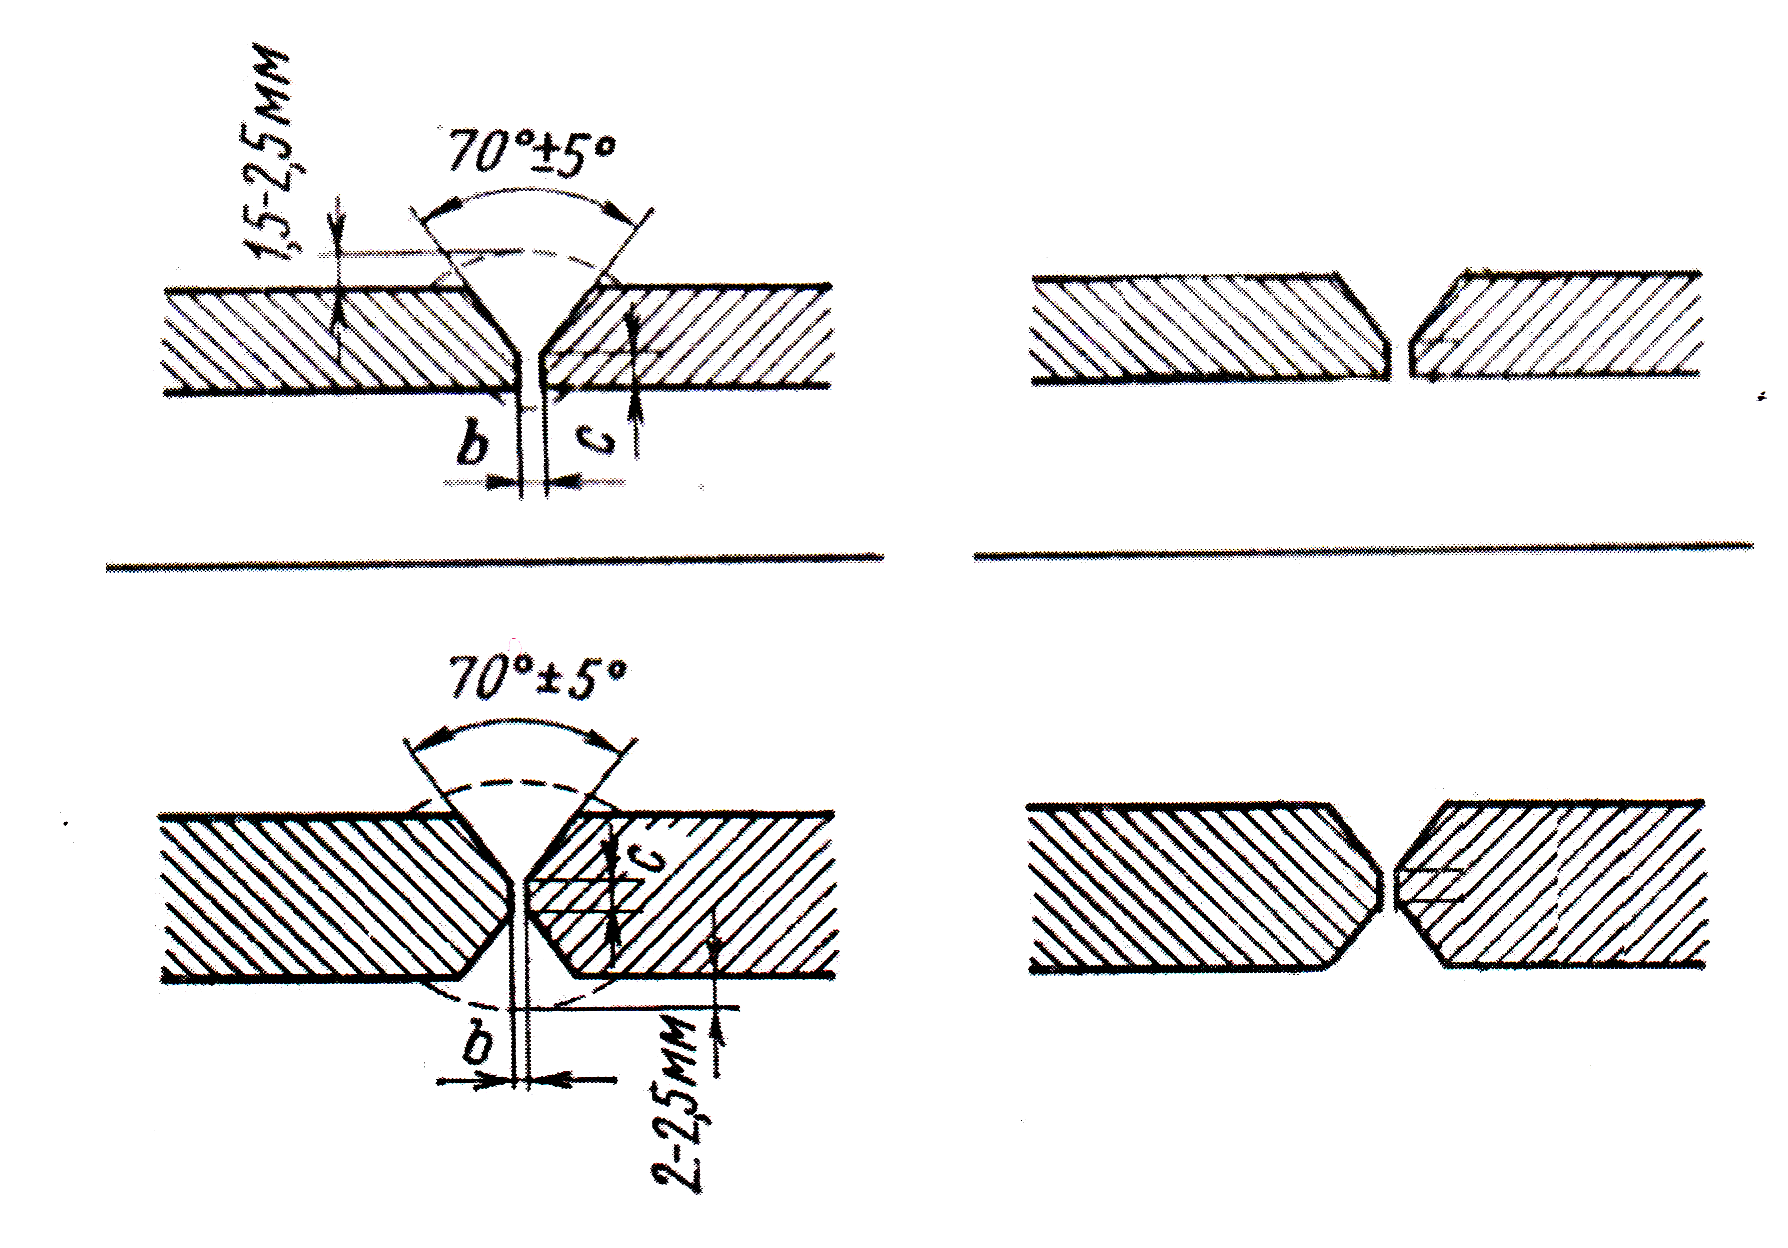
Қалыңдығы 14мм - 25мм-ге дейін жиегін дәнекерлеуге Х-тәрізді етіп дайындайды. Жиектерінің ашылу бұрышы 70° болады. Егер ашылу бұрышы одан үлкен болса, экономикалық жағынан тиімсіз болып есептеледі. Электрод көп жұмсалады, уақыт көп кетеді және жылулық деформацияға ұшырауы мүмкін.
4. Оқушыларға қалыңдығы 16 мм жиегі Х-тәрізді етіп дайындалған металдарды түйіспелі қосылыста құрастыр әдістерімен таныстыру.
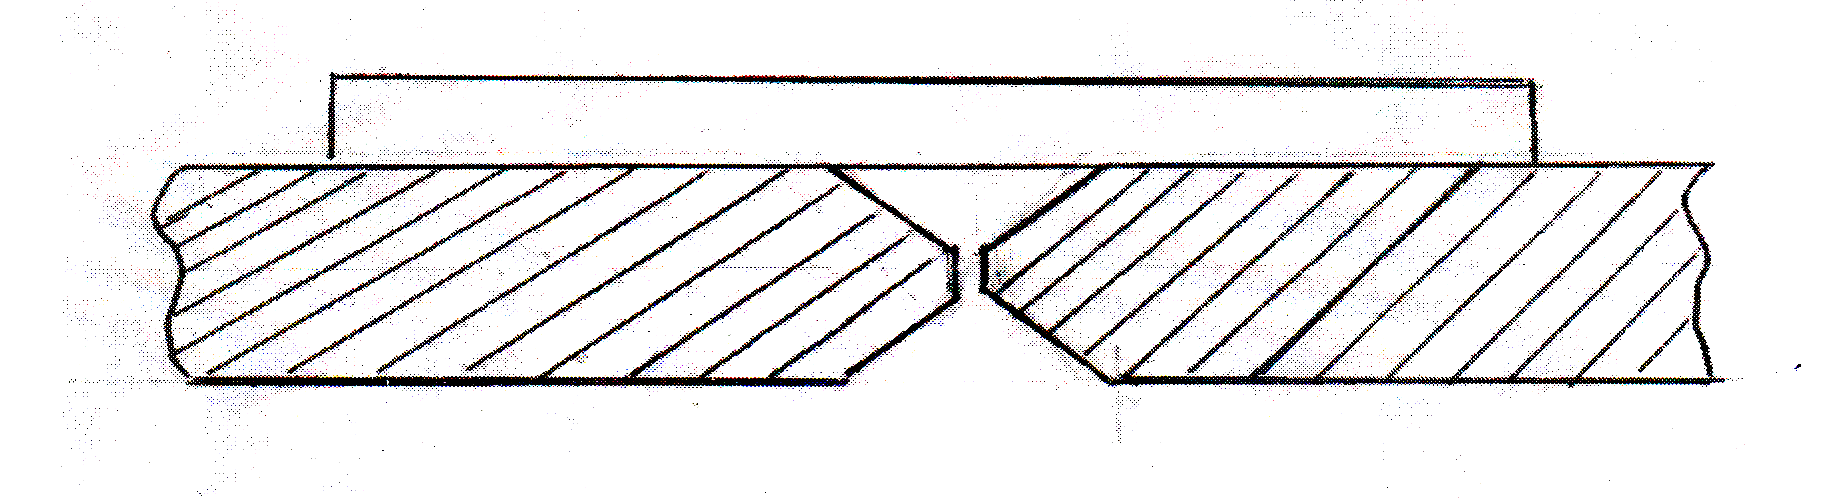
Жиегі Х-тәрізді етіп дайындалған металдардың арасына жіктің түбірі сапалы болып және метал қалыңдығы толық балқып қосылуы үшін екі металл табақтың аралығында 2мм саңлау қалдырылады. Металл табақтарды тегіс жерге орналастырып саңлауды екі шетін бірдей етіп қалдырып сапалы электродпен қысқа жікпен бірнеше жерден ұстатады. Қысқа жіктердің көлденең қимасы, толық дәнекерленгендегі жіктің көлденең қимасының 1/2, 1/3 бөлігінен артық болмауы керек.
Мына таблицада қысқа жітердің өлшемдері көрсетілген.
Таблица 1.
|
Дәнекерленетін металдың қалыңдығы, мм |
Қысқа жітің ұзындығы |
Қадамы |
|
1,2-2 |
4 |
50-79 |
|
2-4 |
10-15 |
60-100 |
|
4 |
12-20 |
80-160 |
|
14 |
40-50 |
200-250 |
Қысқа жіктермен ұстату кезінде дәнекерлеу доғасының ұзындығы қысқа балғаны дұрыс, ол электродтың диаметрінен үлкен болмайды. Дәнекерлеу қысқа жікпен ұстатқанда дәнекерлеу доғасының бірден үзбей жіктің шетін балқыған металмен толтырып электродты жәйләп жоғары көтеріп барып өшіру керек. Қысқа жікпен ұстату кезінде түйіспелі қосылған табақтардың жиектері дәнекерленген жағына қарай көтеріп кетпеу үшін олардың шетін көмекші құралмен қимылдамайтындай етіп бекіту керек. Қысқа жікпен 2 жағынан да ұстату керек. Қосылған болат табақтардың беткі жазықтығының тегістігін, арнайы аспаппен немесе жиегі тегіс болат тілімшелермен тексеріп көреді.
5. Дәнекерлеу режимін таңдап алу.
Таблица 2.
|
Дәнекерленетін металдың қалыңдығы, мм |
Токтың күші, А |
Электрод диаметрі мм |
Қабат саны |
|
14 мм |
125-130 |
3-4 мм |
Жіктің түбірі |
|
14 мм |
160-180 |
4-5 мм |
2 қабат |
|
14 мм |
180-200 |
5 мм |
3 қабат |
|
14 мм |
220 |
5 мм |
4 қабат |
6. Жиегі Х-тәрізді етіп дәнекерлеуге дайындалған болат табақтарды толық дәнекерлеп шығу
Дәнекерлеу алдында жіктің түбіріне жүргізілген қысқа жіктердегі қатқан қожды балғамен, қашаумен мұқият тазалап шығады. Содан кейін диаметрі 3-4мм электродпен жіктің түбірін дәнекерлейді. Бұл кезде дәнекерлеуші металл қалыңдығының толық балқуын қадағалап тұрады және дәнекерлеу жылдамдығын баяу жүргізсе металдың қатты балқып тесік пайда болмауын ескергені жөн. Доғаны электрод толық жанып біткенше үзбей жағады. Электрод таусылған кездегі ойық жерді дәнекерлеу доғасын тоқтаған жердің алдынан 10-15 мм жерден бастап жағып қайта артқа жүргізеді. Балқыған металдың қалыңдығы бұрынғы дәнекерленген жердің биіктігімен теңескенде бұрынғы дәнекерлеуді жалғастыра беру керек.
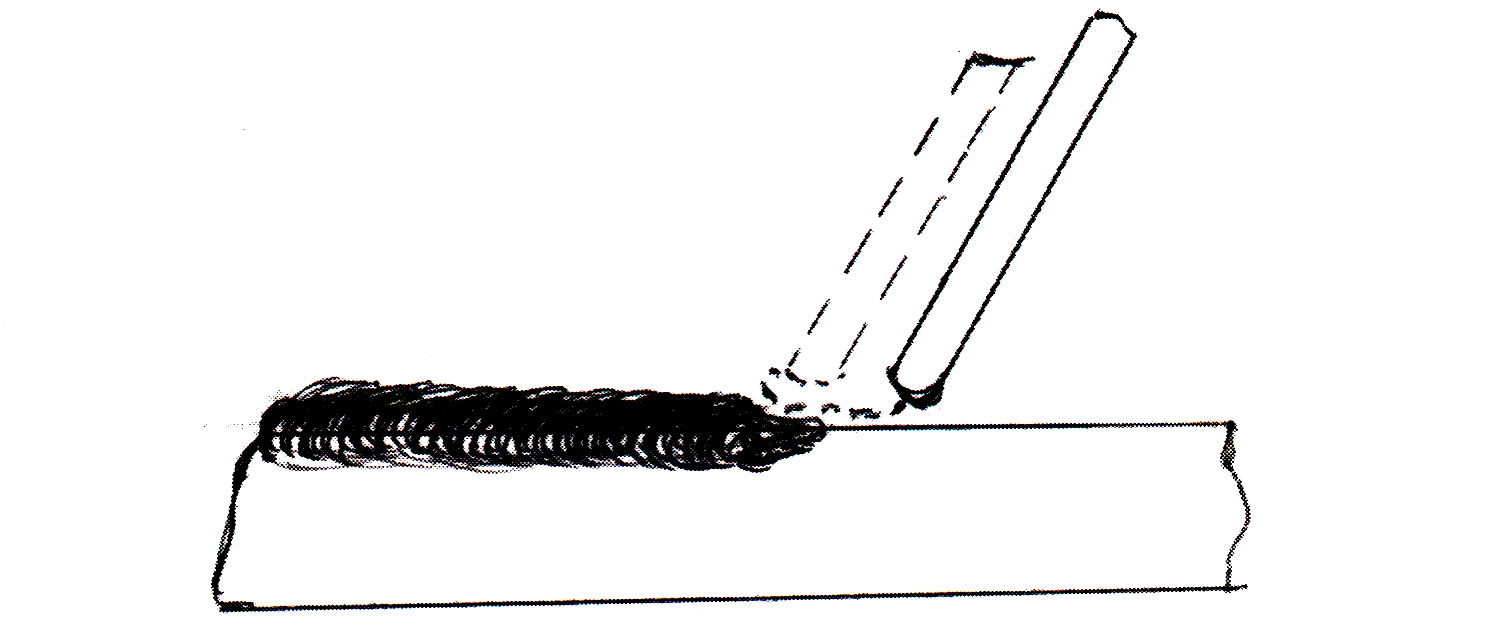
Жіктің шетіне жеткенде доғаны электродты жайлап көтеріп барып дәнекерлеу доғасын өшіру керек. Содан кейін балғамен қожын тазалап шығады. Болат табақтарды келесі жағына аударып жіктің түбірін дәнекерлеп қождан тазартады. Екінші қабатты толық күшін 160-180°-қа дейін көбейтіп диаметрі 4-5 мм электродпен дәнекерлейді. Бұл жерде дәнекерлеу жылдамдығының шамасын ескеру керек. Жылдамдық төмен болса болаттың балқу тереңдігі ұлғаяды, жоғары болса балқу тереңдігі 2,5-5мм-ге дейін болса, қанағаттарлық болып есептеледі. Дәнекерлеуші дәнекерлеу доғасының ұзындығын өзі таңдай алуы керек. Доға ұзын болса, доғаның кернеуі көбейеді де дәнекерлеу тогы азаяды.
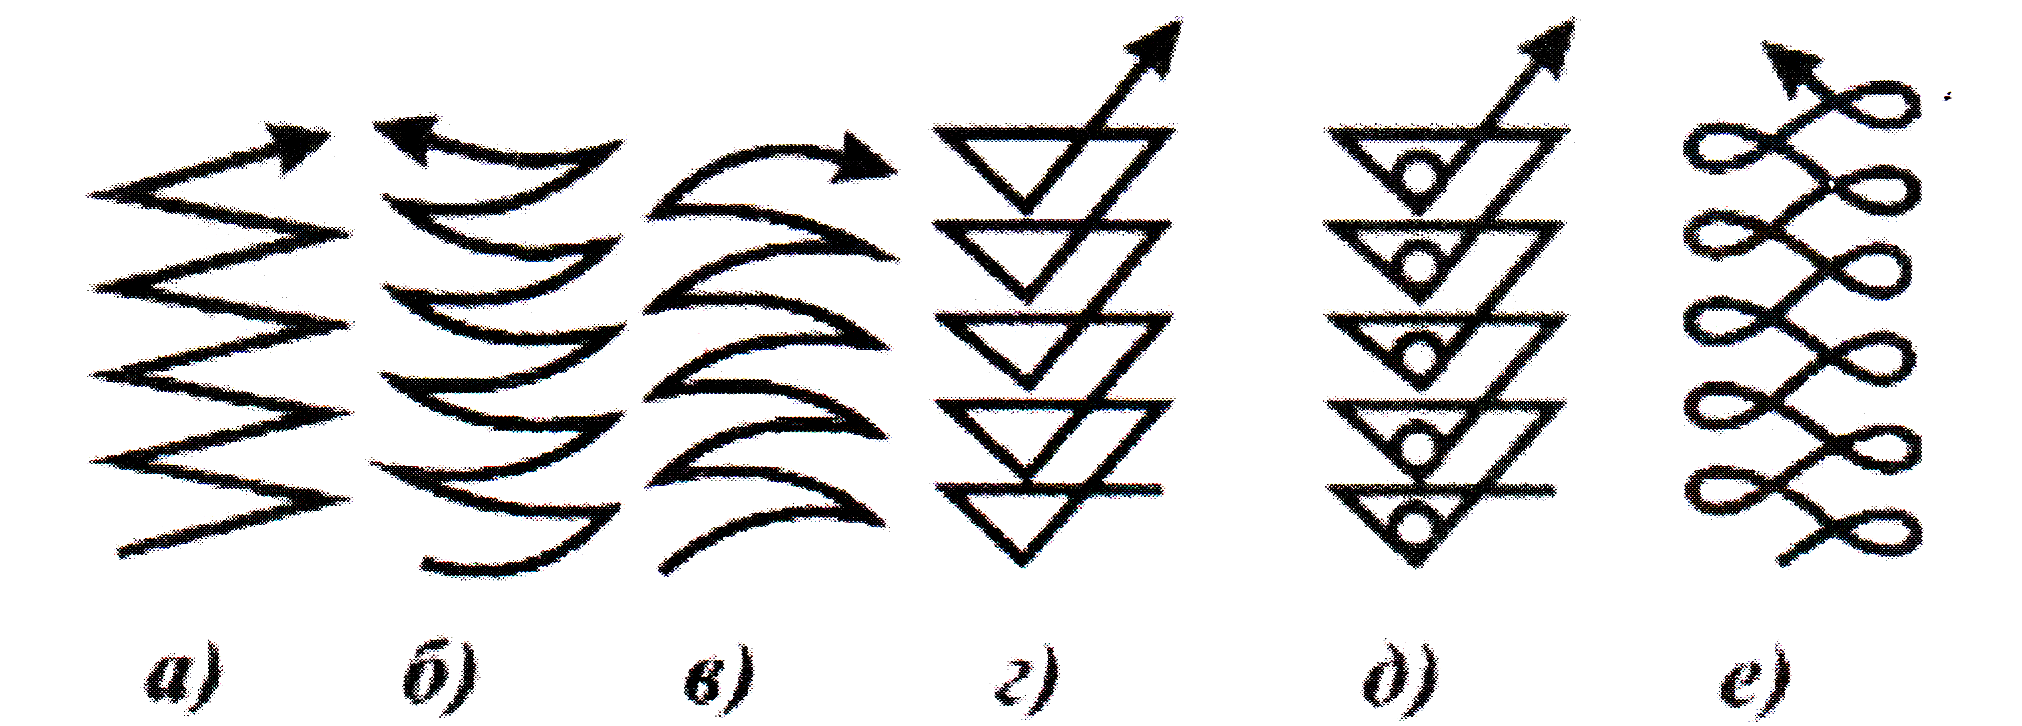
Осыған байланысты балқу ұзындығы электрод диаметрінің 0,5-1,1 шамасындай болуы тиіс. Электрод дәнекерлеу бағытына қарай 15-20° бұрышпен қиғаш жүруі керек. Электрод ұшының көлденең қимылы осы жағдайда жарты ай тәрізді болғаны тиімді.
Дәнекерлеу кезінде металл табақтардың екі жағы да жақсы балқуын бақылап отыру керек. Дәнекерлеп болған соң металдың бетін қождан тазалау керек. Болат табақтарды аударып екінші қабатын дәнекерлеу керек.
Үшінші қабатты бастамай тұрып токтың күшін 180 - 200а, диаметрін 5-6 мм. Электрмен дәнекерлеу керек. Диаметрі 6 мм-ден жоғары электродпен дәнекерлеу электрод массасының үлкендігімен және токтың күшінің көбеюіне және электрод ұстағыштың массасының ұлғаюына байланысты шектеледі.
Үлкен диаметрлі электродпен дәнекерленген дәнекерлеу жігінің беріктігі дәнекерлеу жік түбірінің балқымай қалуымен және қатты қызудан металдың структурасының өзгеруімен кемиді. Сондықтан 4-6мм электрдпен дәнекерлеген тиімді - деп, саналады. Үшінші қабатты да өткен қабатты дәнекерлегендей әдіспен дәнекерлеп шығады. Әр қабатты дәнекерлеп болған соң дәнекерлеу жігіне қождан жақсылап тазалаған жөн.
Төртінші металды күйдіруші білікше немесе әсемдік қабаты дәнекерлегенде токтың күші 220а, диаметрі 5-6 мм электродпен дәнекерленеді. Әсемдік жігінің тереңдігі 1-2 мм болса жеткілікті, дәнекерлеуді кеңейтілген білікше балқытқандай, дәнекерлеу жылдамдығын тезірек өту дұрыс. Бұл металдың салқындау жылдамдығының өсуіне металл структурасының түйіршіктерінің майда болуына септігін тигізеді.
Қабатты жікпен дәнекерлеудің бір қабатты жікпен дәнекерлеуден артықшыл ығы:
1. Дәнекерлеу ваннасының көлемі азаяды. Соған байланысты металдық суу жылдамдығы артады, металл түйіршіктерінің өлшемі майда болады.
2. жік металының химиялық құрамы негізгі металдық химиялық құрамына жақын.
3. Әрбір келесі қабат, бұрынғы жүргізілген қабат металын жоғары температуралық өндеуден өткізеді. Дәнекерлеу жігінің аймағындағы металдың структура түйіршіктері майда пластикалық қасиетімен тұтқырлығы жоғары болады.
Жаңа тақырыпты пысықтау.
Тренинг сұрақ - жауап.
-
Металдың қалыңдығы қанша мм болғаннан бастап, көп қабатты жікпен дәнекерлейді?
-
Металдың қалыңдығы 12 мм болған кезде, металл табақтардың арасындағы саңлау қанша мм болуы керек?
-
Металдың қалыңдығы қанша мм болған кезде дәнекерленетін металдың жиегін X - тәрізді етіп дайындайды?
-
Электродтың диаметрі 4мм болса, дәнекерлеу тогының күші қанша болуы керек?
-
Металдың жиегін V - тәрізді етіп дайндағанда ашылу бұрышы қанша градус болады?
-
Кеңейтілген білікшемен дәнекерлегенде, электрод ұшының қандай тербелмелі қозғалысы тиімді болады?
-
Металдың жиегін дәнекерлеуге дайындау барысында, механикалық жолмен дайындауға мүмкіншілік болмаса, қандай құрал қолдануға болады?
-
Дәнекерлеушінің көмекші құралын атаңыз.
-
Көп қабатты жікпен дәнекерлеудің, бір қабатты жікпен дәнекерлеудің артықшылығы бар?
10. Көп өтпелі жікпен көп қабатты жіктің айырмашылығы қандай?
III Ағымды нұсқау - 4 сағат 50 минут.
Мақатты тексерулер
-
Трансформаторлардың жермен қосылғанын тексеру.
-
Металдың жиегінің дәнекерлеуге дұрыс дайындағанын тексеру.
-
Металдың түйіспелі қосылыста дұрыс құрастырылғанын тексеру.
-
Дәнекерлеу режимінің дұрыстығын тексеру.
-
Көп қабатты жікпен дәнекерлеу барысында, дәнекерлеу ретінің сақталуын тексеру.
-
Қауіпсіздік техникасы талаптарының орындалуын қадағалау.
-
Дайын жұмыстарды қабылдау, сапасын тексеріп, баға қою.
Қалыңдығы 14-16 мм болаттарды көп қабатты және көп өтпелі жіктермен дәнекерлеу
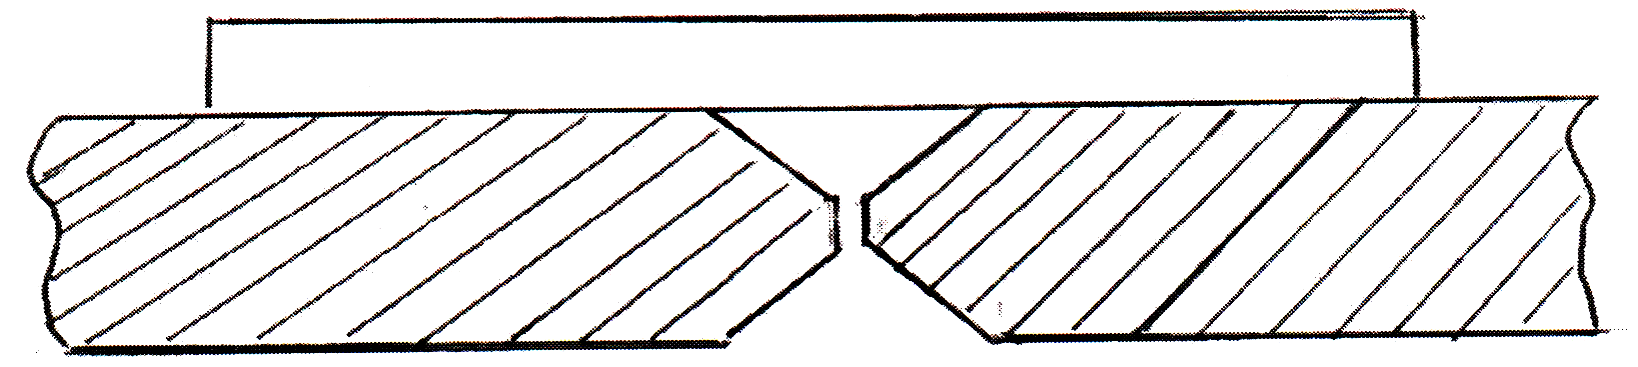
Болат табақтардың дұрыс құрастыруын тексеру
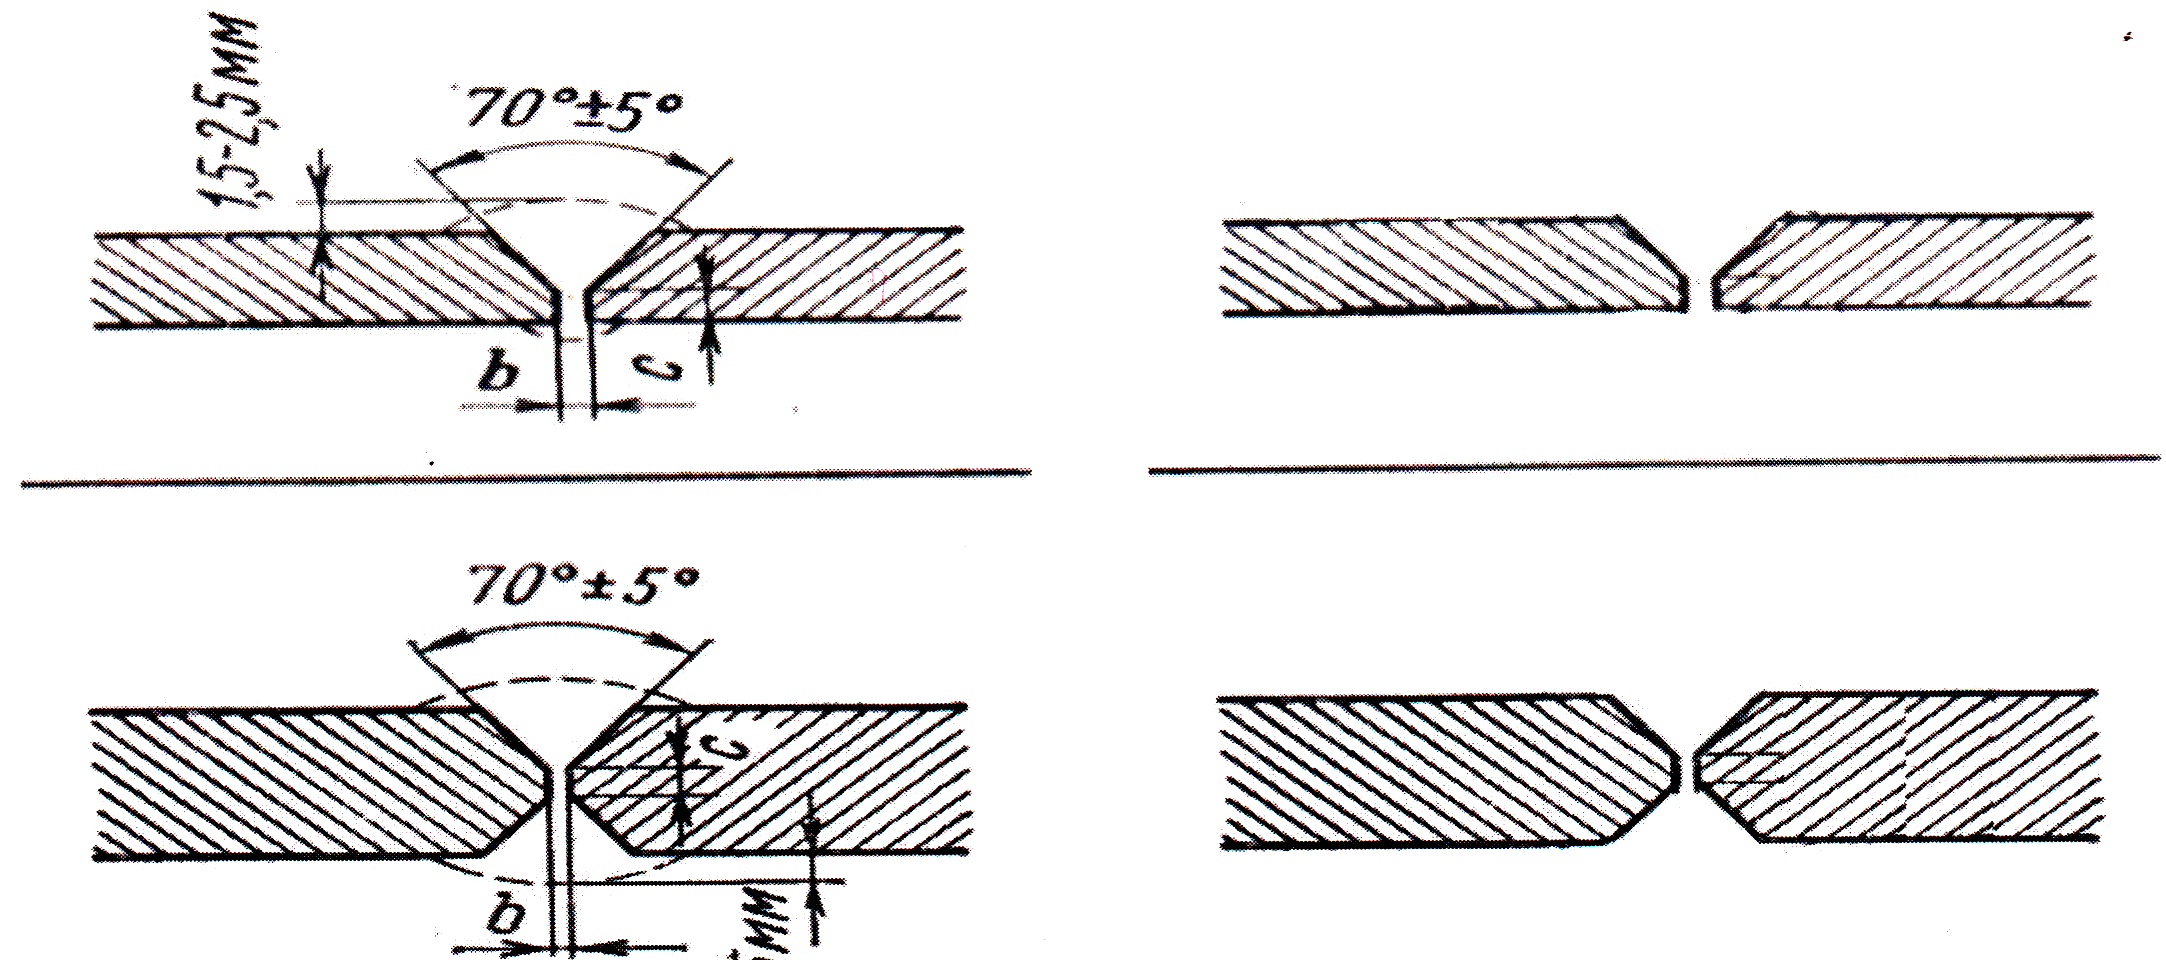
Жиегі X тәрізді етіп дайындалған болаттарды дәнекерлеу
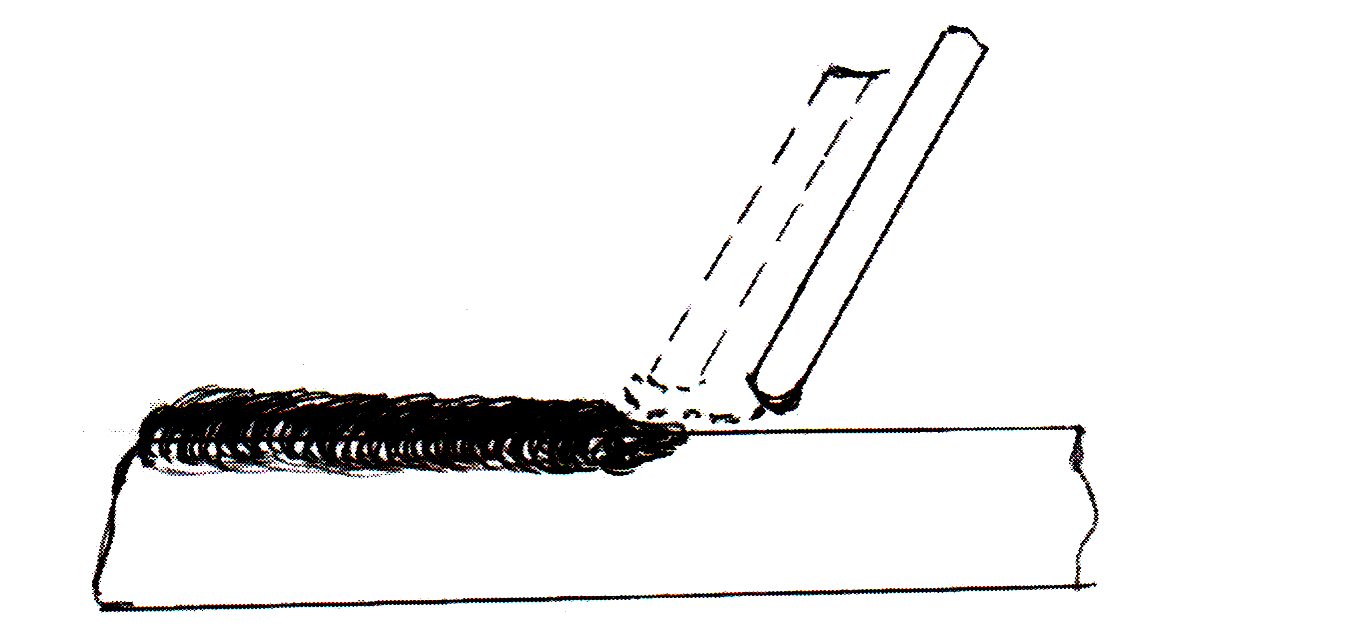
Кратерді толтыру әдісі
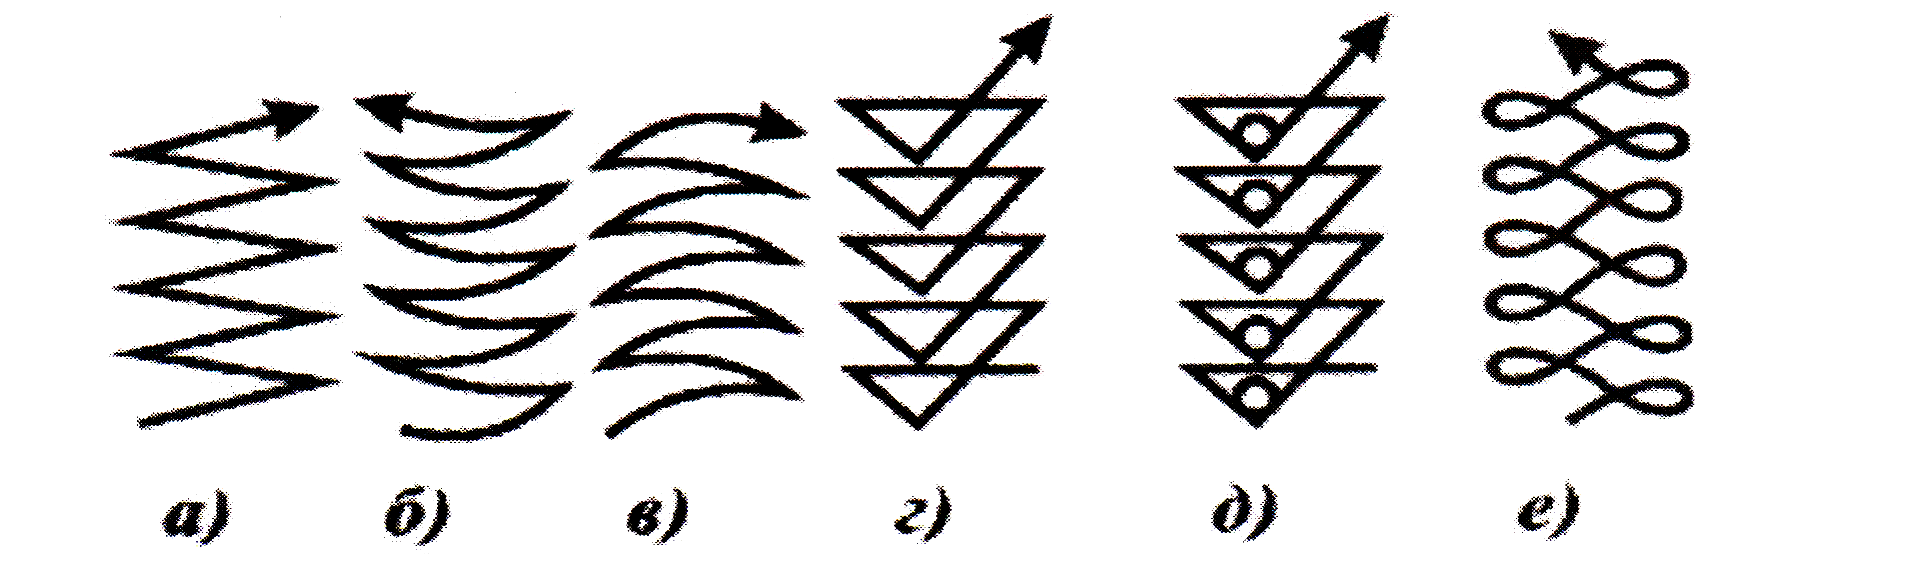
Электрод ұшының көлденең қимылдарының түрлері
Қалыңдығы 14-16мм болатарды көп қабатты жэне көп өтпелі жіктермен дәнекерлеудің технологиялық нұсқау картасы.
|
№ |
Жасалатын жұмыстар |
Материалдар |
Қолданатын құрал -жабдықтар |
Әдістемелік нұсқаулар |
|
1 |
Материал таңдап алу |
Қалыңдығы 16мм жалпақ болат табақ |
Металл сызғыш, рулетка. |
|
|
2 |
Материалды өлшеп кесу |
Өлшемі 350х150х16мм |
Металл сызғыш, рулетка, оттегі пропан кескіші |
Берілген өлшемдерден ауытқымау |
|
3 |
Қалыңдығы 16мм болаттың жиегін X -тәрізді етіп дәнекерлеуге дайындау |
Қалыңдығы 16мм болат табақтар |
Оттегі пропан кескіші, қашау, балға. |
Оттегі - пропан кескішін дұрыс пайдалану |
|
4 |
Қысқа жіктермен ұстату режимін таңдап алу |
|
Таблица |
120-130а токпен ұстату |
|
5 |
Жиектен X - тәрізді етіп дайындалған болат табақтарды түйіспелі қосылыста құрастыру |
0 3- 4мм элетродтар |
Сызғыш, эскиз. |
Дәнекерлеу режимін дұрыс таңдау |
|
6 |
Қалыңдығы 16мм болаттарды дәнекерлеу режимін таңдау |
|
Таблица |
Таблицаны пайдалану |
|
7 |
Жиектері X - тәрізді етіп дайындалған болат табақтарды дәнекерлеу ретін сақтай отырып толық дәнекерлеу |
03 - 4 - 5 - бмм элетродтар |
|
Жіктің түбірін 125-130а, 2 - қабатты 160-180а, 3-қабатты 180-200а, 4 - қабатты 220а токпен дәнекерлеу |
|
8 |
Сапасын тексеру |
|
Қож тазалайтын балға |
Сапасын сыртқы түріне қарап анықтау |
IV. Қорытынды нұсқау - 20 минут.
-
Сабақты қорытындылау
-
Оқушылардың қателерін атап көрсету.
-
Ерекше көзге түскен оқушыларды атап өту.
-
Оқушылардың алған бағаларын хабарлау.
-
Үй тапсырмасы: "Металды дәнекерлеу және кесу." Д.Сәрсенбаева.§ 33 74 бет.
Шеберхананы сыпырып, жинасыру. Келесі сабаққа дайындалу.




 Бұл курс Қазақстан Республикасы Оқу-ағарту министрлігімен келісілген